在磷化工产业向高端化、绿色化转型的当下,湿法磷酸生产过程中产生的萃余酸处理,早已成为众多企业降本增效、合规生产的核心痛点。传统工艺下,大量含残留磷酸、重金属杂质的萃余酸要么直接排入废水系统,带来极高的环保治理压力,要么采用粗放的沉淀法回收,资源回收率低、能耗高,不仅造成磷资源的严重浪费,还容易引发环保超标风险。山东联萃流体技术有限公司推出的LC系列离心萃取机,凭借超重力场强化传质的核心技术,精准适配磷酸萃余酸的复杂工况,搭配免费试验、样机试用的全流程服务体系,为磷化工企业打通了萃余酸高效回收、资源闭环利用的全新路径。
一、磷酸萃余酸处理的行业痛点与传统工艺瓶颈
磷化工行业的萃余酸,主要来源于湿法磷酸萃取提纯后的剩余水相,其中不仅含有10%-30%的残留磷酸,还混杂了铁、铝、镁、钙等金属离子,以及氟化物、硫酸盐等杂质,成分复杂、粘度高、易乳化,长期以来都是行业内公认的分离难题。传统的萃余酸处理方式,普遍存在四大难以突破的行业痛点,严重制约企业的生产效益与环保达标能力。
第一大痛点是资源回收率低,磷资源浪费严重。不少企业采用传统的槽式萃取、萃取塔工艺处理萃余酸,由于设备传质效率低,两相接触不充分,萃余酸中的残留磷酸回收率往往不足70%,大量有价磷组分随废水排出,按照年处理10万吨湿法磷酸的项目测算,每年直接浪费的磷资源就超过上万吨,相当于数百万元的直接经济损失,完全不符合当前磷资源高效利用的产业政策导向。
第二大痛点是分相速度慢,乳化问题频发。萃余酸中含有大量固体悬浮颗粒和胶体杂质,在传统萃取设备中,两相混合后极易形成稳定乳化层,分相时间动辄数小时,甚至出现数十小时无法自然分层的情况,不仅导致生产流程频繁中断,还会造成大量萃取剂夹带流失,溶剂消耗量比设计值高出2-3倍,进一步推高生产运行成本。
第三大痛点是能耗高、占地面积大,老厂改造难度高。传统萃取槽、转盘塔要实现多级逆流萃取,往往需要搭建数十米高的塔体,或者占用数千平方米的车间面积,设备总投资大,配套的搅拌、输送系统能耗居高不下。很多投产多年的磷化工老厂区,根本没有足够的空间进行工艺升级,只能继续沿用低效的旧工艺,陷入“想改造却改不动”的困境。
第四大痛点是环保压力大,危废处置成本居高不下。未经过深度萃取回收的萃余酸,直接进入废水处理系统后,会产生大量含磷、含重金属的污泥危废,按照当前危废处置市场价格,每吨处置成本超过3000元,年处理5万吨萃余酸的企业,每年仅危废处置费用就超过千万元,稍有不慎就会出现总磷排放超标,面临环保处罚,给企业稳定生产带来极大不确定性。
这些长期困扰行业的痛点,本质上是传统萃取设备的技术特性,无法适配磷酸萃余酸“高粘度、高杂质、易乳化、大规模”的工况需求。而山东联萃LC系列离心萃取机的出现,正是针对这些行业痛点进行了全维度的技术创新,为萃余酸处理提供了一套高效、节能、稳定的全新解决方案。
二、山东联萃离心萃取机的核心技术优势,精准破解萃余酸分离难题
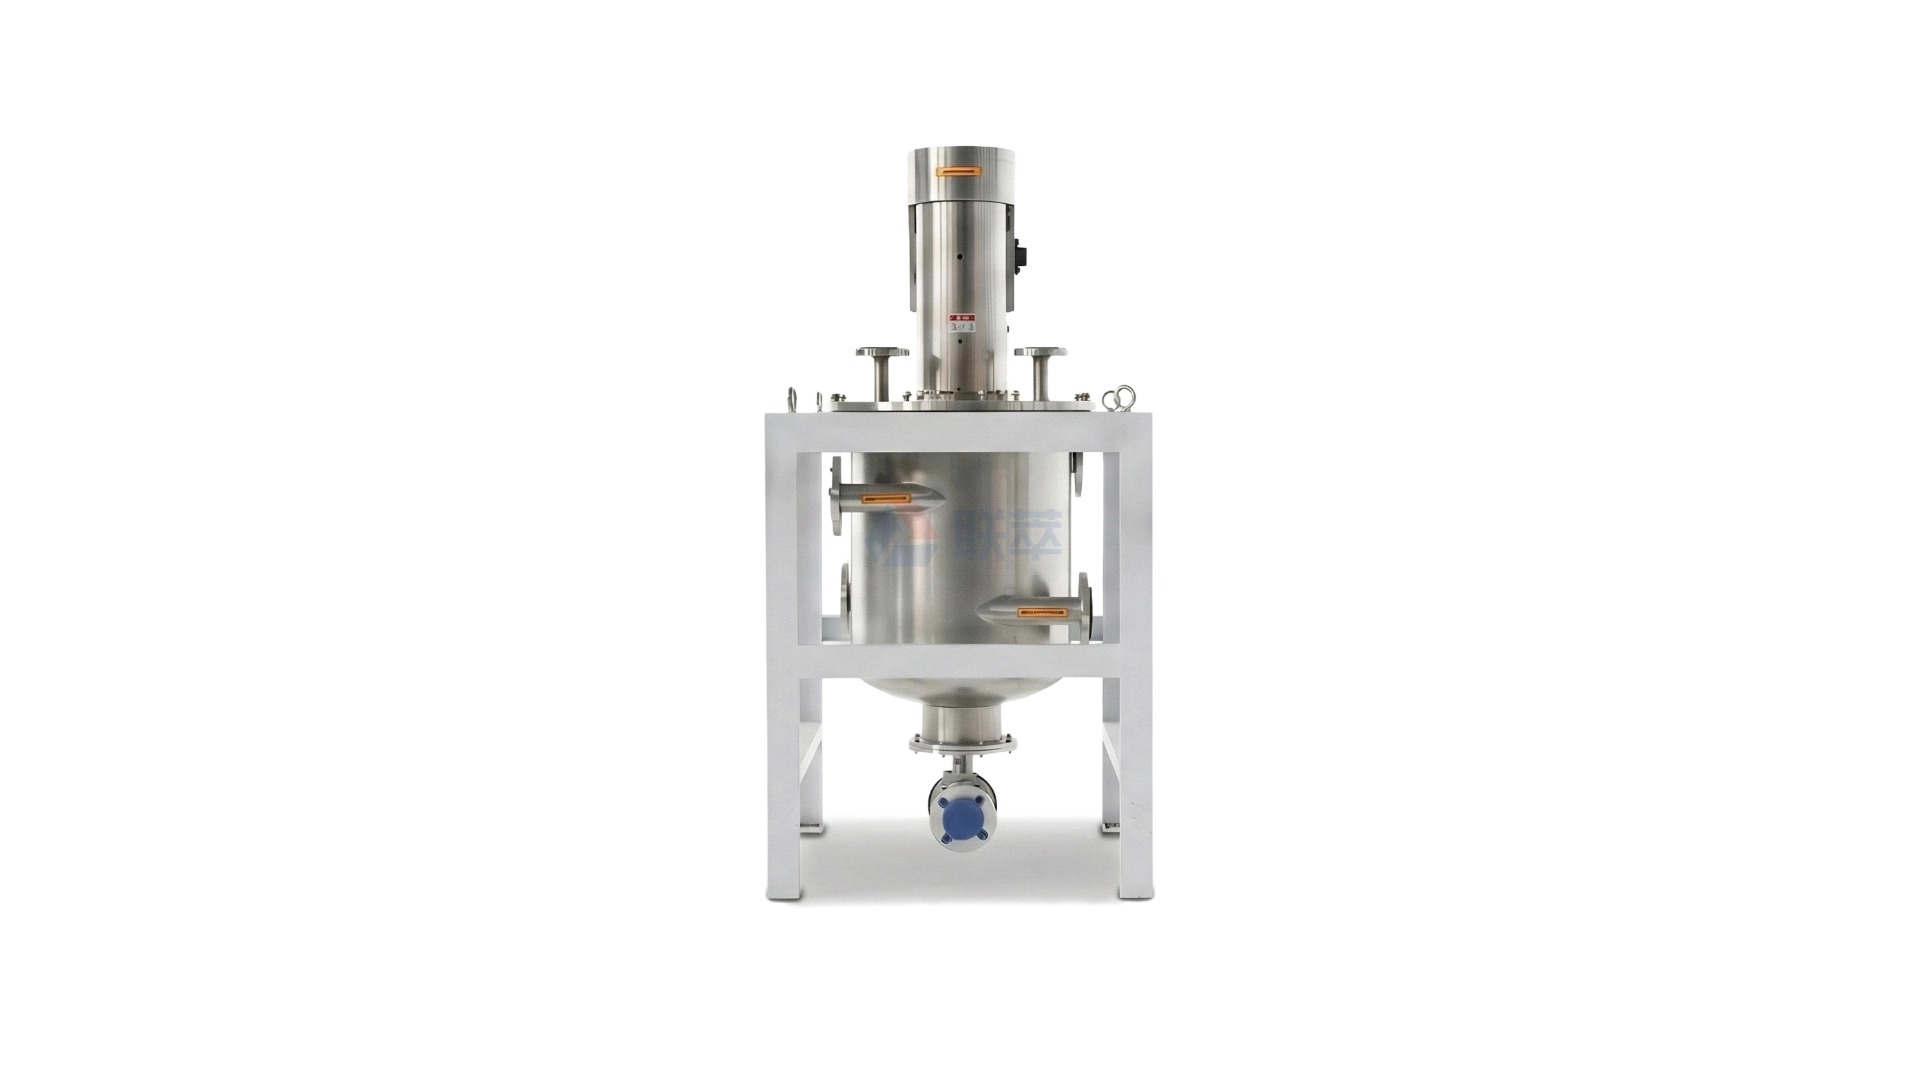
山东联萃深耕液液分离领域多年,针对磷酸、萃余酸这类强腐蚀性、易乳化的特殊物料,对LC系列离心萃取机进行了大量定向优化,形成了区别于传统设备的五大核心技术优势,从根本上解决了萃余酸萃取过程中的各类工艺难题。
第一,超重力场强化传质技术,大幅提升磷酸回收率。山东联萃LC系列离心萃取机通过转鼓高速旋转,产生500-2000倍重力的超重力场,将萃余酸与萃取剂的混合液滴细化至50-200μm,两相接触传质界面面积比传统槽式设备扩大5-10倍,单级萃取效率就可以达到90%以上。搭配三级逆流串联工艺后,萃余酸中的残留磷酸回收率可以稳定达到98%以上,最终排出的水相总磷残留量低于0.01g/L,完全满足行业最严格的排放标准,相比传统工艺直接提升20%以上的资源回收率,为企业每年挽回数百万元的磷资源损失。
第二,多级抗乳化分相系统,彻底解决乳化难题。针对萃余酸中杂质多、易乳化的特性,山东联萃在设备内部设计了三级抗乳化分离结构,搭配可调式精密堰板,两相进入转鼓后,在超重力场作用下0.5秒内即可完成快速分层,乳化层厚度比传统设备减少80%,完全避免了长时间静置分相的工序。即使是成分波动大、杂质含量超标的萃余酸物料,设备也能保持稳定的分相效果,不会出现乳化夹带、跑料的问题,萃取剂循环利用率可以稳定达到98%以上,每年为企业节约大量萃取剂采购成本。
第三,全工况耐腐蚀定制结构,适配强酸性极端环境。考虑到萃余酸的强酸性、强腐蚀性特性,山东联萃LC系列离心萃取机的过流部件,全部采用316L不锈钢内衬氟材料的定制结构,可耐受pH值0-14的极端酸碱环境,长期接触高浓度磷酸、硫酸也不会出现腐蚀渗漏问题。设备核心转动部件采用耐磨密封设计,连续稳定运行时间可达7200小时以上,年维护成本比传统萃取设备降低60%以上,完全适配磷化工行业连续化大生产的运行节奏。
第四,分级调速与相界面动态控制技术,适配复杂物料波动。山东联萃为每台LC系列离心萃取机搭载了独立的变频调速系统,萃取段、洗涤段、反萃段可以根据萃余酸的物料特性,灵活调整转速,配合可精准调节的重相堰板、轻相溢流口,实现相界面位置±2mm的高精度动态控制。即使萃余酸的浓度、杂质含量出现大幅波动,设备也能自动适配调整,不会出现两相夹带、分离效果下降的问题,完全应对磷化工生产中常见的物料波动工况。
第五,紧凑式模块化设计,大幅降低改造门槛与运行能耗。山东联萃离心萃取机的占地面积仅为传统萃取槽的1/5,不需要搭建高大的塔体结构,模块化的设计让设备可以直接安装在现有厂区的闲置空间内,老厂升级改造不需要进行大规模的土建施工,大幅缩短项目落地周期。同时设备单位处理量的能耗比传统转盘塔降低60%,溶剂消耗量减少30%,在当前工业用电成本持续上升的背景下,每年可以为企业节约大量运行电费,进一步提升项目的经济效益。
三、全流程萃余酸萃取工艺方案,实现资源闭环循环利用
依托LC系列离心萃取机的技术优势,山东联萃为磷化工企业打造了从萃余酸预处理到产品回收、溶剂再生的全流程标准化萃取工艺,帮助企业实现萃余酸的资源化闭环利用,让原本的危废废料重新变成可创造收益的有价产品。
整个工艺的第一步是萃余酸预处理,筑牢萃取基础。企业产生的粗萃余酸首先进入澄清槽,通过精密过滤去除其中的固体悬浮物与机械杂质,随后进行脱氟、脱硫预处理,将萃余酸的粘度、杂质含量调整至适配萃取的最优范围,避免固体颗粒进入离心萃取机内部,影响后续分离效果。对于高纯度产品需求的场景,还可以增加深度过滤工序,将微量重金属、放射性杂质提前去除,为后续萃取工序扫清障碍。
第二步是核心离心萃取工序,实现磷酸与杂质的高效分离。预处理后的萃余酸与定制配比的磷酸三丁酯(TBP)-煤油萃取剂,一同进入山东联萃LC系列离心萃取机,在超重力场作用下充分混合传质,萃取剂选择性捕获萃余酸中的磷酸组分,而铁、铝等金属杂质则留在水相中。通过三级逆流串联的工艺设计,有机相中的磷酸浓度可以逐步富集提升,水相中的总磷残留量持续降低,最终实现磷酸与杂质的高效分离,单级萃取效率稳定超过90%。
第三步是洗涤与反萃工序,获得高纯度回收磷酸。负载磷酸的有机相进入洗涤段,与稀磷酸进行三级逆流接触,将有机相中夹带的杂质离子彻底洗脱,避免杂质进入后续产品段。洗涤后的有机相再进入反萃工序,用纯水作为反萃剂,在超重力场强化传质作用下,磷酸从有机相中高效转移至水相,单级反萃效率可达95%以上,最终获得的回收磷酸纯度可达99.5%以上,既可以直接返回主生产工序生产工业级磷酸,也可以进一步提纯生产食品级、电子级高端磷酸产品。
第四步是溶剂再生与闭环循环,降低整体运行成本。反萃后的空载有机相经过简单的净化处理,就可以重新返回萃取工序循环使用,溶剂循环利用率超过98%,整个工艺过程几乎没有溶剂损耗,也不会产生新的二次污染物。处理后的萃余酸水相,总磷含量远低于国家排放标准,可以直接进入后续废水处理工序,大幅降低后续环保治理的负荷与成本。
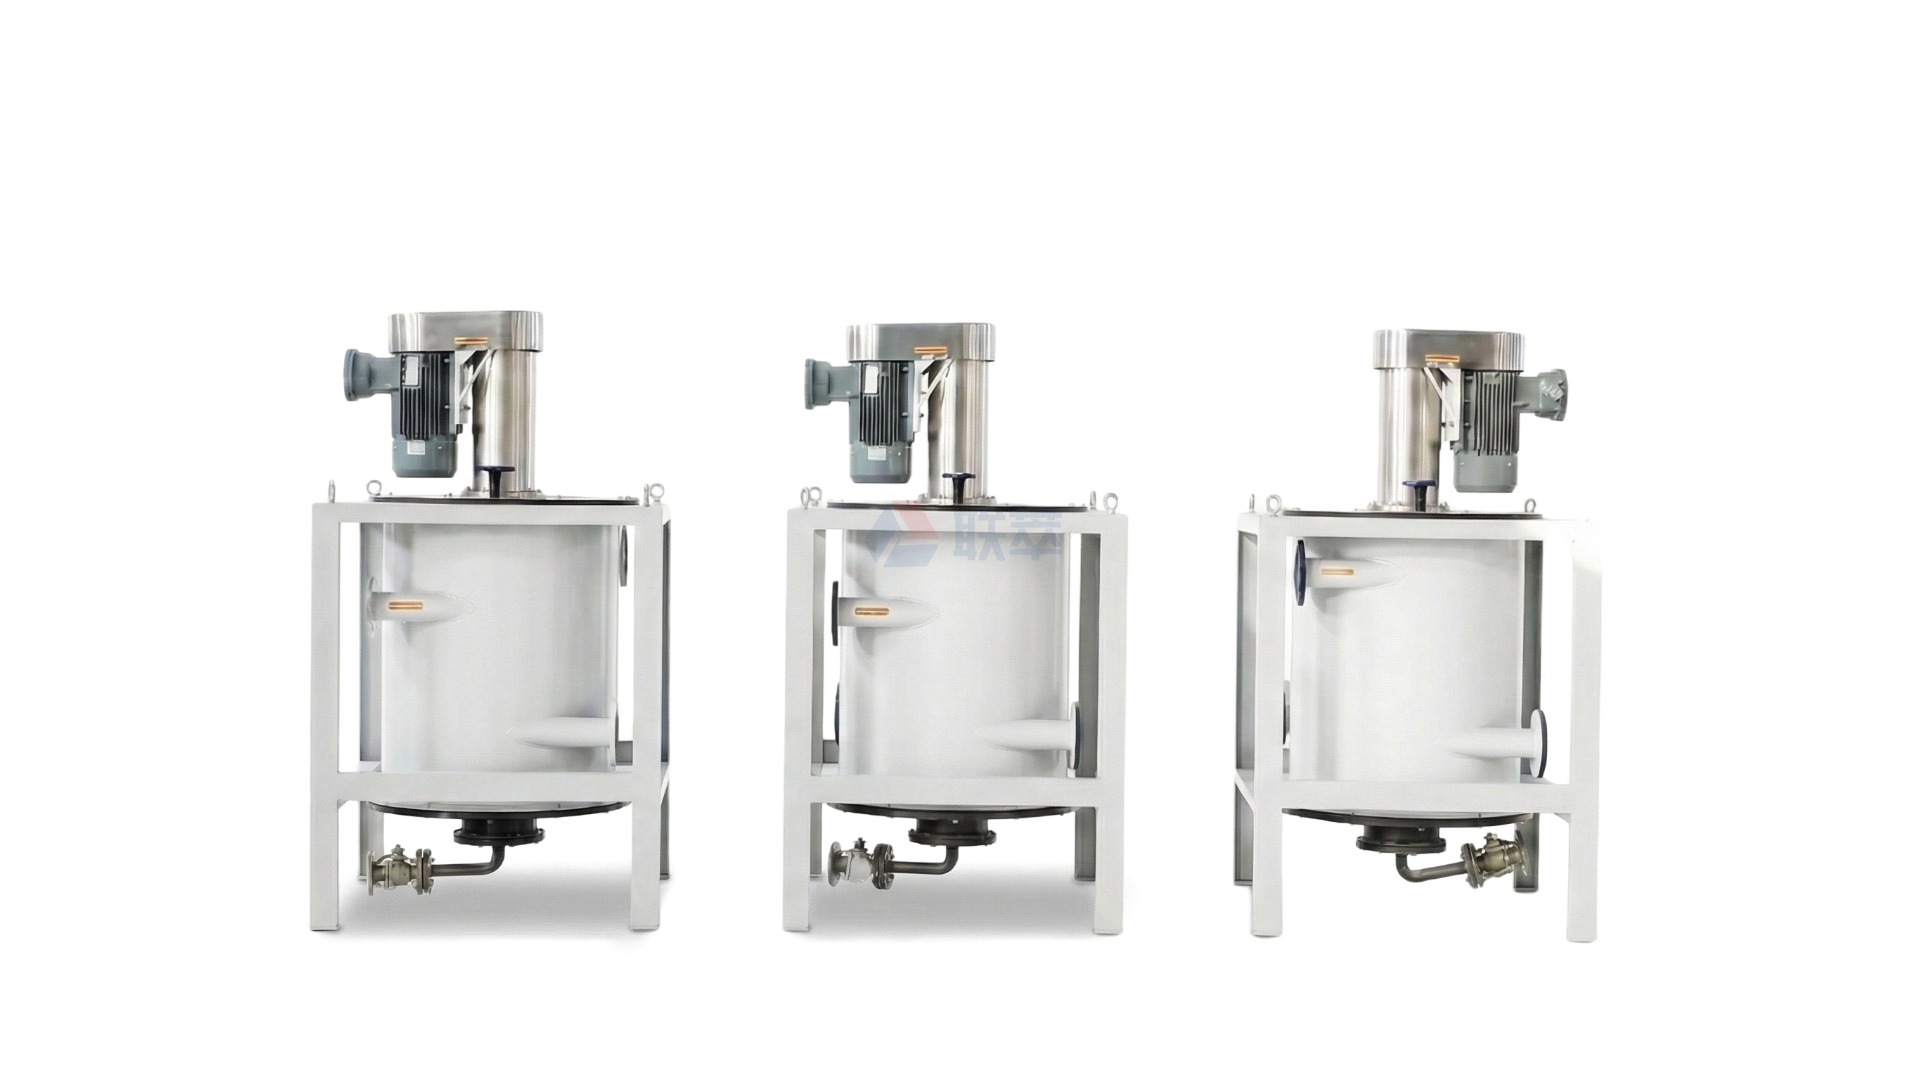
这套全流程工艺完全适配不同规模的磷化工企业,从小型年产1万吨的磷化工加工厂,到年产数十万吨的大型磷化工基地,山东联萃都可以提供对应的LC系列离心萃取机型号,从LC-350小型设备到LC-650大型工业级设备,灵活组合搭建不同处理量的生产线,完全满足各类企业的生产需求。
四、标杆工业应用案例,验证落地效果与实际收益
山东联萃LC系列离心萃取机,目前已经在国内数十家磷化工企业的萃余酸处理项目中落地应用,积累了大量成熟的工业运行经验,帮助合作企业实现了经济效益与环保效益的双重提升。
在西南某大型磷矿企业的萃余酸处理项目中,该企业原有传统萃取工艺处理萃余酸,磷酸回收率仅为72%,年损失磷酸超过8000吨,同时每年产生大量含磷危废,危废处置成本超过600万元。引入山东联萃LC-550型离心萃取机组成的三级逆流萃取系统后,萃余酸中的磷酸回收率提升至98.2%,每年多回收的磷酸直接创造经济效益超过1200万元,项目总投资不到一年即可全部收回。同时处理后水相总磷残留量低于0.01g/L,危废产生量减少70%,每年节省危废处置费用400余万元,彻底解决了困扰企业多年的萃余酸环保超标风险。
在华东某食品级磷酸生产企业的萃余酸回收项目中,该企业之前采用萃取塔处理萃余酸,乳化问题频发,生产经常中断,产品纯度始终无法满足食品级标准。更换为山东联萃LC系列离心萃取机后,设备的抗乳化优势得到充分发挥,分相速度提升90%,乳化层完全消失,回收得到的磷酸纯度达到99.8%,完全符合国家食品级磷酸的质量标准,每年额外产出的食品级磷酸为企业新增近千万元的营收,同时设备占地面积仅为原有萃取塔的1/4,在老厂区有限的空间内顺利完成了升级改造,不需要额外进行土建施工,项目落地周期比预期缩短了60%。
在山东某精细磷化工企业的萃余酸深度处理项目中,该企业之前的萃余酸处理工艺能耗高,运行成本居高不下。采用山东联萃LC-450型离心萃取机后,整套系统的能耗比原有工艺降低55%,每年节省电费超过180万元,同时萃取剂消耗量减少35%,年节约萃取剂采购成本200余万元。项目运行两年多以来,设备没有出现任何腐蚀、渗漏问题,连续稳定运行时长突破16000小时,维护工作量不到原有传统设备的1/3,为企业带来了稳定的长期收益。
这些真实的工业案例充分证明,山东联萃离心萃取机完全可以在大规模工业生产场景下,稳定实现萃余酸的高效回收,为磷化工企业创造实实在在的收益,真正做到技术落地、效果达标、收益可见。
五、免费试验+样机试用全流程服务,降低企业选型风险
为了让磷化工企业在工艺升级前,就能亲眼看到萃余酸处理的实际效果,彻底避免选型失误带来的投资损失,山东联萃针对萃余酸萃取场景,推出了行业内极具诚意的免费试验、样机试用全流程服务,把所有验证环节前置,让企业零风险完成工艺升级。
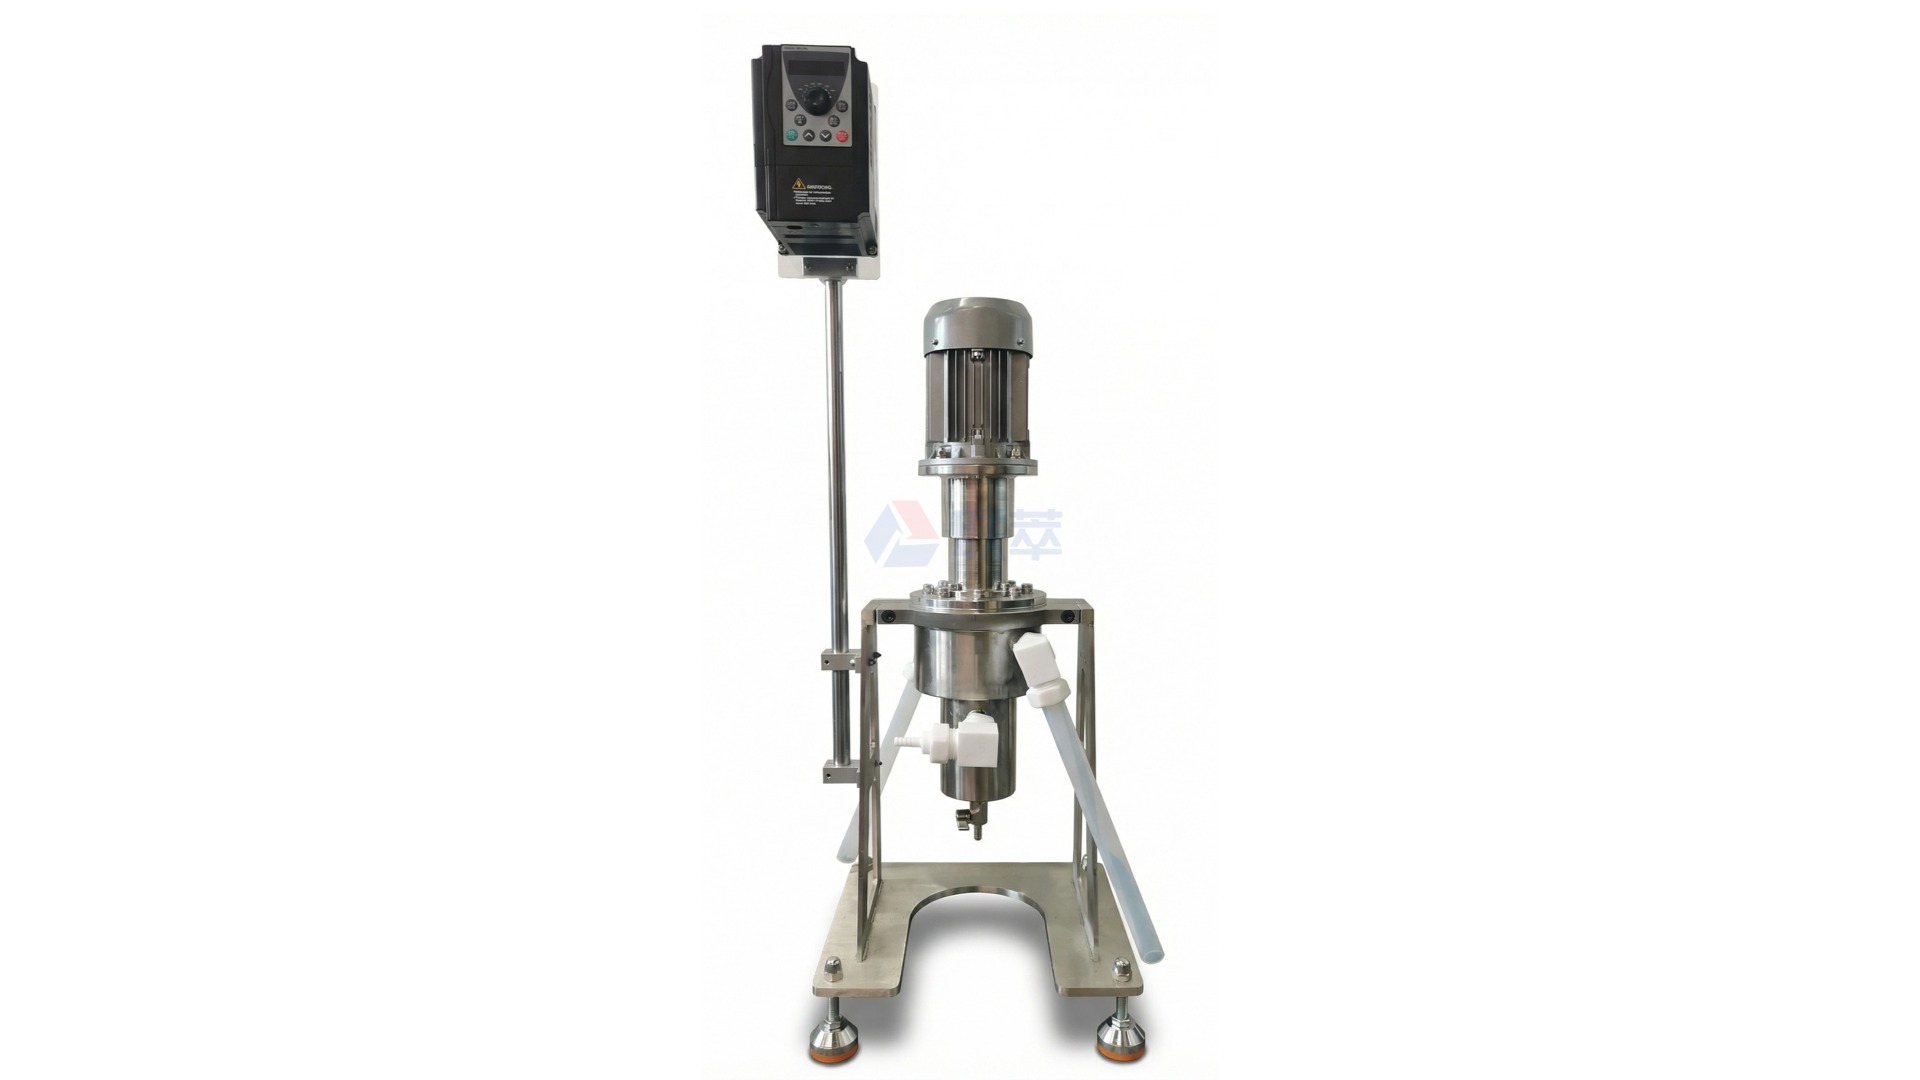
第一,免费上门取样与实验室小试服务。企业只需要联系山东联萃的技术团队,工作人员就会上门采集企业现场的萃余酸原样,带回山东联萃的专业实验室,使用LC系列小型试验离心萃取机,按照企业的实际工况参数完成全套萃取试验,全程不收取任何试验费用。试验完成后,会为企业出具完整的试验报告,清晰展示不同工况下的磷酸回收率、分相时间、杂质去除率等核心数据,让企业直观看到设备对自身物料的实际处理效果,提前预判项目落地后的收益情况。
第二,免费提供现场中试样机试用服务。如果企业希望在自己的生产现场,验证连续化大生产条件下的设备运行效果,山东联萃可以免费将小型工业级试验样机运送到企业厂区,安排专业的技术工程师现场驻场调试,配合企业的实际生产流程完成72小时以上的连续中试验证。在整个样机试用过程中,设备的运输、安装、调试全部由山东联萃的技术团队负责,企业不需要额外承担任何设备费用,只需要提供萃余酸物料和必要的水电配套,就可以在真实生产环境下,全面考察设备的稳定性、分离效果、能耗水平,完全消除工业放大过程中可能出现的未知风险。
第三,定制化工艺方案与全生命周期技术支持。在完成试验与样机试用后,山东联萃的工艺工程师会根据企业的实际物料特性、处理量需求、厂区空间条件,为企业量身定制最适配的萃余酸萃取整体解决方案,从设备型号选型、工艺管路设计,到现场安装调试、操作人员培训,提供全流程的技术支持。项目投产后,山东联萃还会定期安排技术人员上门回访,根据企业后续的物料变化、产能升级需求,免费为企业优化工艺参数,确保设备长期保持最优运行状态,让企业没有任何后顾之忧。
从实验室小试到现场中试,再到最终工业项目落地,山东联萃通过免费试验、样机试用的服务模式,把传统设备选型过程中企业需要承担的风险,全部转化为山东联萃的技术实力背书,真正做到让企业先看效果再投资,零门槛体验离心萃取技术带来的工艺升级收益。
当前磷化工产业的绿色转型已经进入深水区,萃余酸的高效回收利用,早已不再是企业可选项,而是提升核心竞争力、实现合规稳定生产的必选项。山东联萃LC系列离心萃取机,凭借针对萃余酸工况定向研发的核心技术、大量成熟落地的工业案例,以及免费试验、样机试用的诚意服务,正在为越来越多的磷化工企业打通萃余酸资源化的新路径,帮助企业在降本增效的同时,实现资源循环利用与环保达标,为整个磷化工行业的高质量绿色发展注入全新动力。如果你的企业正被萃余酸处理难题困扰,联系山东联萃,即可快速启动免费试验流程,亲眼见证萃余酸变废为宝的完整过程。