萘磺酸作为染料、医药、农药等精细化工领域的核心中间体,其生产过程中会产生大量高浓度工业废水,这类废水具有高COD、高酸度、高盐度、高色度的典型特征,含有大量难以自然降解的萘环类有机污染物,直接排放会对水体生态造成严重破坏,同时也造成大量萘磺酸类有价资源的无端浪费。长期以来,萘磺酸废水的高效处理与资源化回收一直是精细化工行业公认的技术难点,传统重力萃取设备普遍存在传质效率低、易乳化夹带、分相速度慢等痛点,难以兼顾环保达标与资源回收的双重需求。山东联萃LC系列离心萃取机依托超重力场强化分离的核心技术优势,针对性破解萘磺酸废水萃取的各类工况难题,为行业提供兼具污染物高效脱除与有价组分高回收率的完整解决方案。
一、萘磺酸废水处理的行业痛点与传统工艺瓶颈
废水性质复杂,处理难度极高。萘磺酸废水COD浓度通常可达数万mg/L,pH值普遍低于2,同时含有大量硫酸铵等无机盐,强腐蚀性对设备材质提出了极为严苛的要求。废水中的萘环类有机物质生物毒性强,会直接抑制微生物活性,常规生化处理工艺无法直接应用,必须经过高效预处理才能进入后续环保工序。
传统设备分相缓慢,乳化问题突出。萘磺酸废水的有机相和水相界面张力极低,在传统混合澄清槽、萃取塔的重力分相体系中,极易形成稳定的乳化层,两相分层时间长达数小时,不仅大幅拉长生产停留周期,还会造成有机相大量夹带进入水相,导致萃取剂损耗量居高不下。
萃取效率不足,资源回收率偏低。传统重力萃取设备依赖自然扩散完成传质,两相混合不充分,单级萃取效率仅能达到55%-70%,要实现萘磺酸的充分回收需要配置大量理论级数,不仅占用巨大厂房空间,还会导致大量有价萘磺酸组分残留在废水中无法回收,直接造成可观的经济效益损失。
工艺稳定性差,运维成本居高不下。传统萃取设备持液量大,面对萘磺酸废水的水质波动响应滞后,难以精准控制萃取工艺参数,长期运行过程中易出现返混、堵塞等问题,设备故障率高、维护繁琐,既抬高了企业的运维成本,也难以保障出水指标长期稳定达标。
二、山东联萃离心萃取机的核心技术优势
针对萘磺酸废水萃取的各类行业痛点,山东联萃LC系列离心萃取机基于超重力强化分离原理,从流体力学设计到核心结构完成全维度定向优化,形成了适配萘磺酸复杂工况的独特技术体系。
超重力场强化破乳,实现秒级快速分相。设备通过高速旋转的转鼓产生1200-1500G的离心力场,可在毫秒级时间内撕裂微细乳化液滴,让有机相与水相在独立混合室完成充分传质后,立即进入离心分离区实现快速分层,整体分相时间不足30秒,从根源上避免了乳化层长期存在导致的夹带损耗问题。在萘磺酸废水的实际工况中,即使面对高浓度乳化体系,也能将乳化夹带率控制在0.1%以下,彻底解决传统工艺长期存在的分相不清难题。
专利流体结构设计,大幅提升传质效率。设备采用双级叶轮与环形导流槽的定制化结构设计,精准控制两相液滴直径在50-200μm区间,传质界面面积较传统设备扩大3-5倍,单级传质效率可达90%以上。结合2-4级逆流萃取工艺,废水中萘磺酸类有机污染物的总萃取率可稳定达到99%以上,远高于传统工艺的平均处理水平,实现有价组分的充分回收。
全防腐材质体系,耐受极端酸碱工况。设备与物料接触的核心部位可根据萘磺酸废水的实际工况需求,灵活选用316L不锈钢、哈氏合金或衬氟复合材质,完全耐受pH值0-14的强腐蚀环境,即使长期接触pH<1的强酸性萘磺酸废水,也能保持稳定运行不腐蚀泄漏,设备使用寿命较传统碳钢设备延长5倍以上。
紧凑型模块化设计,节能降耗优势显著。设备一体化集成混合、反应、分离功能,结构紧凑精巧,同等处理量下占地面积仅为传统萃取设备的1/4左右,可极大节约厂房空间,完美适配老旧车间改造与新建产线的布局优化。同时设备搭载低功率节能电机,运行能耗较传统重力萃取设备降低40%-70%,且萃取剂循环利用率超98%,大幅减少溶剂损耗与废水排放量,有效降低企业长期生产能耗成本与环保处理压力。
智能相控系统,保障长期连续稳定运行。设备搭载智能PLC控制系统,可实时监测转速、流量、pH、分相界面位置等12项核心参数,自动调节离心力场与流体运行状态,支持24小时全自动连续无人值守运行,异常报警响应时间小于1秒,工程师可远程完成参数调节与故障诊断,运维简便、故障率低,完全契合萘磺酸化工行业规模化、常态化废水处理生产需求。
三、全系列机型精准覆盖萘磺酸废水处理全流程需求
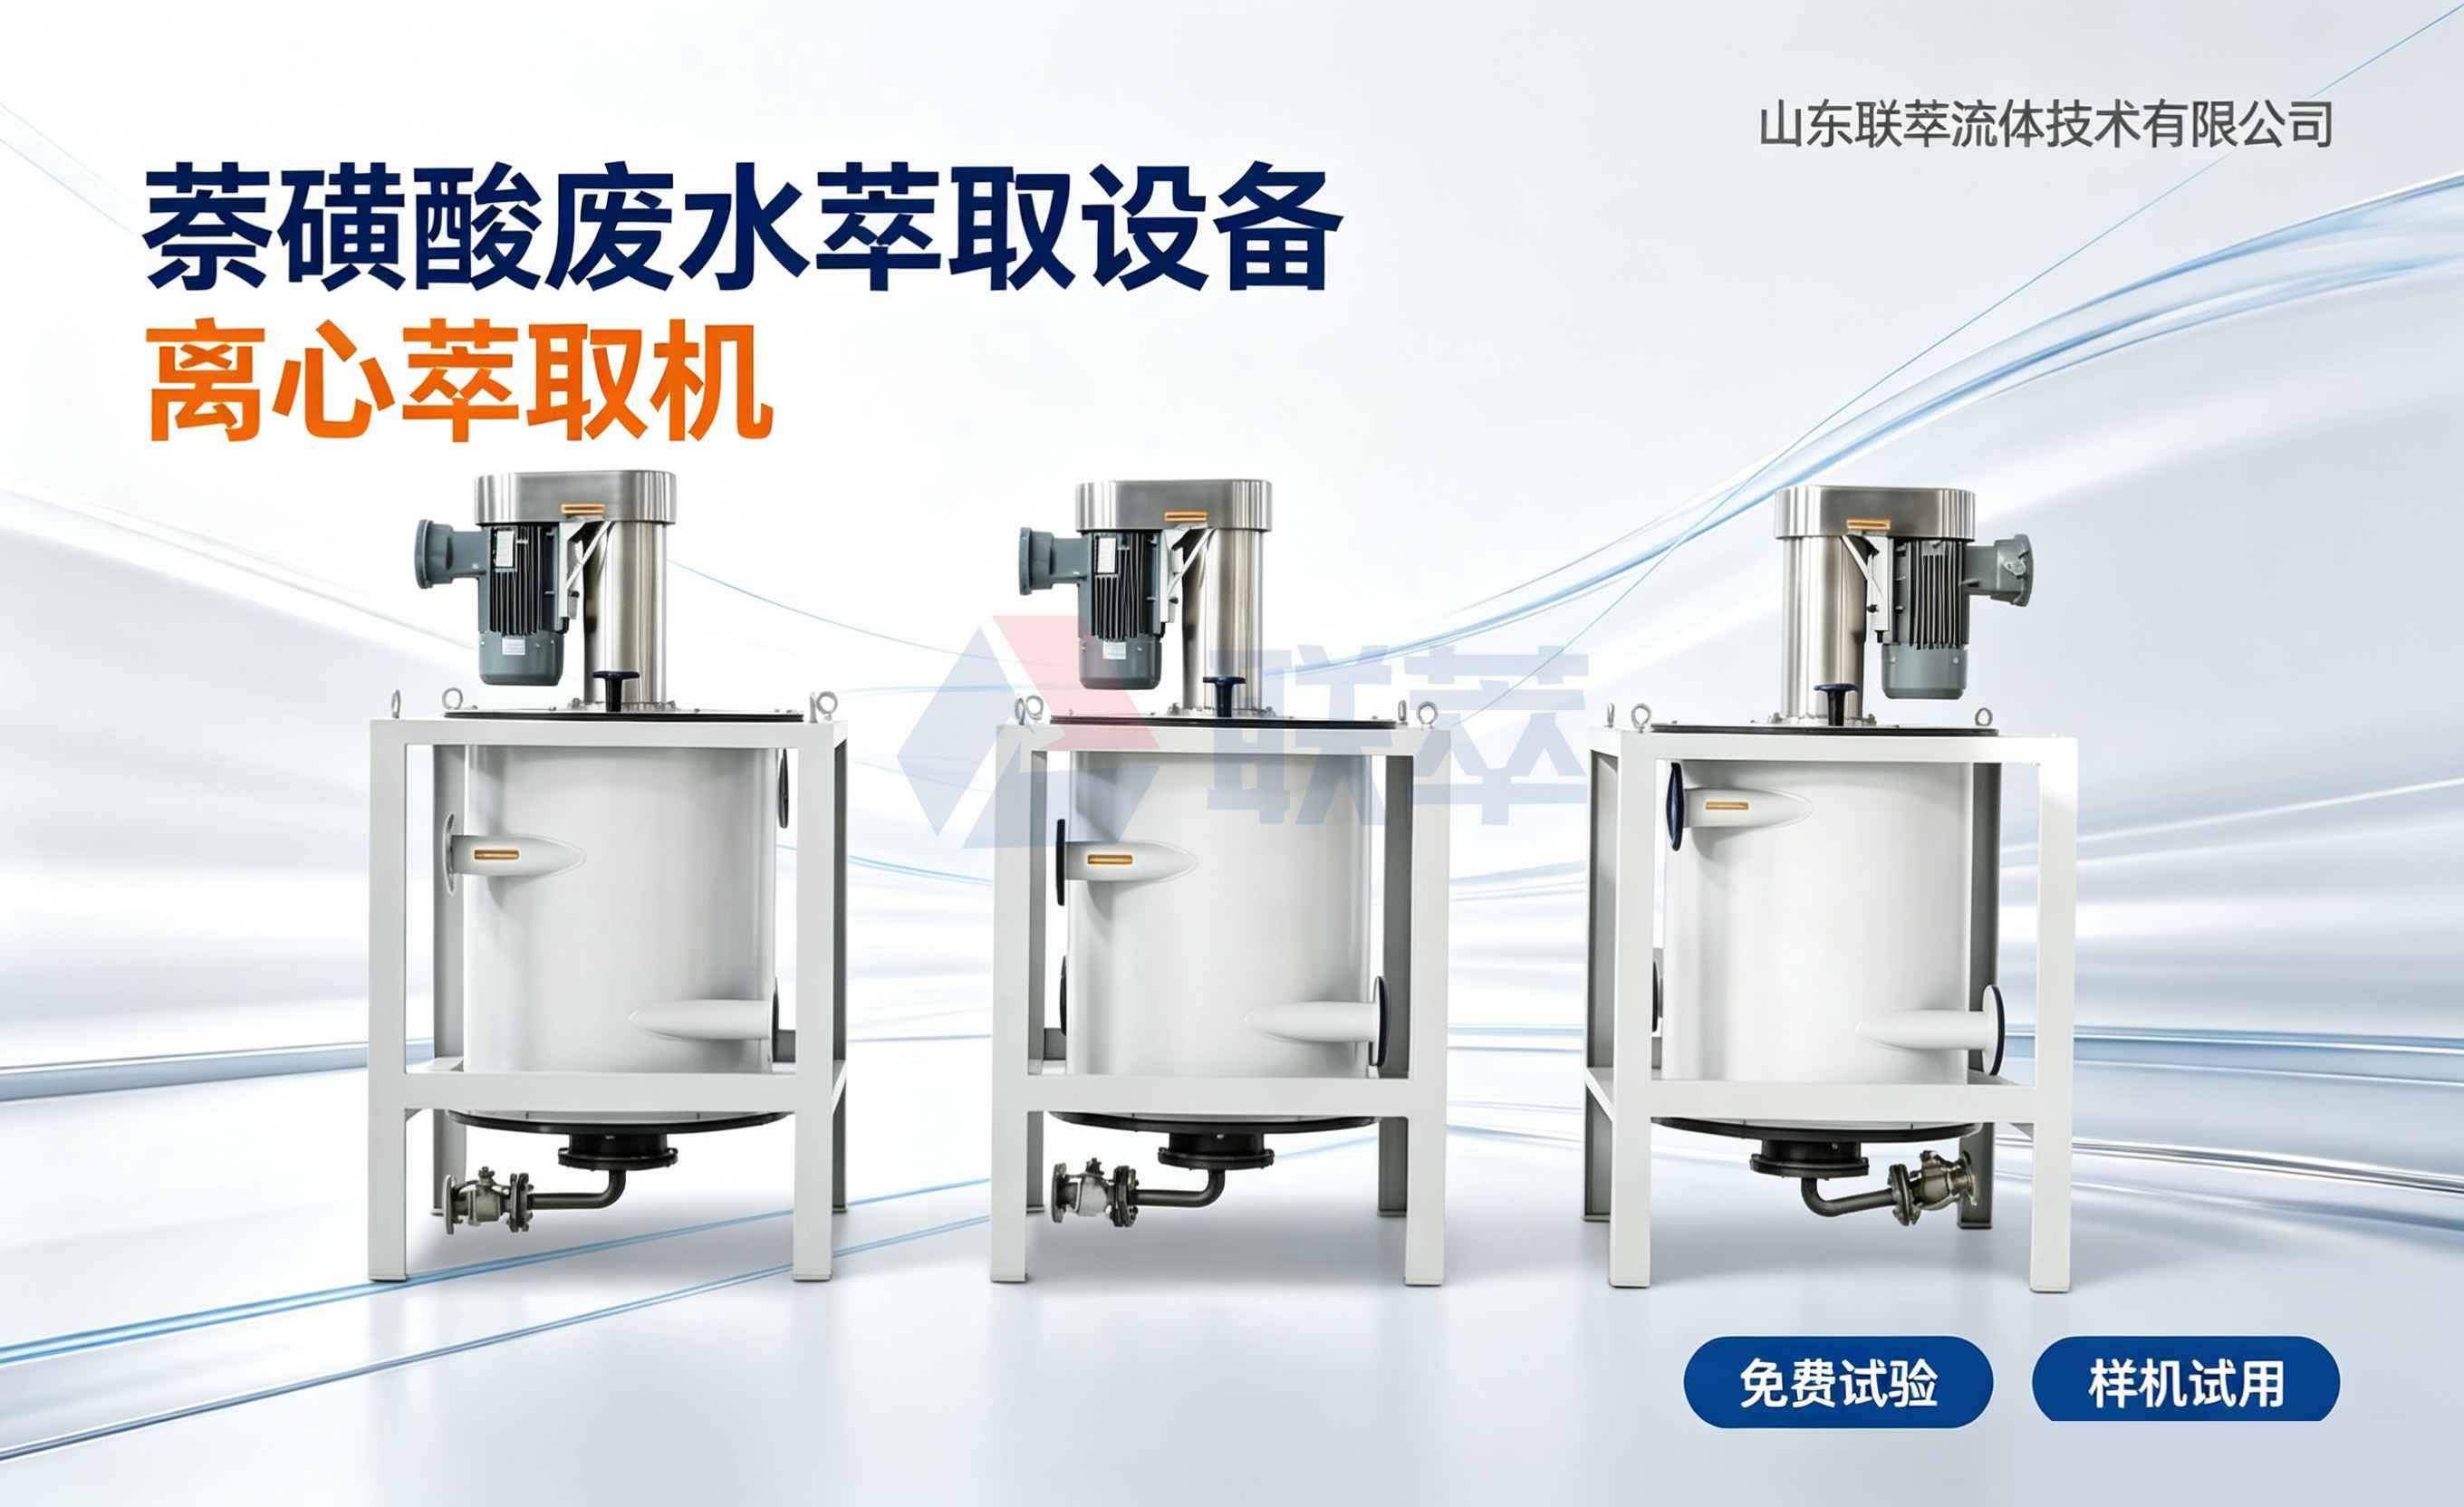
山东联萃LC系列离心萃取机形成了从实验室小试到大规模工业量产的完整产品矩阵,可根据精细化工企业不同发展阶段的实际需求,精准匹配对应机型,实现从工艺研发到规模化生产的全流程高效落地。
小试研发阶段:LC-20/50型实验级离心萃取机。针对刚完成实验室配方验证、正在开展萘磺酸废水萃取工艺参数摸索的项目,该型号通量覆盖1-50L/h,完全适配小试阶段的小体积料液处理需求,无需大量原料投入即可完成相比、转速、萃取级数等核心参数的全维度测试。设备整体采用316L不锈钢材质,耐受萘磺酸废水的强酸碱腐蚀,全透明观察视窗可直观观测分相状态,帮助技术人员快速锁定最优工艺条件,为后续中试放大积累可靠数据,大幅缩短研发周期。
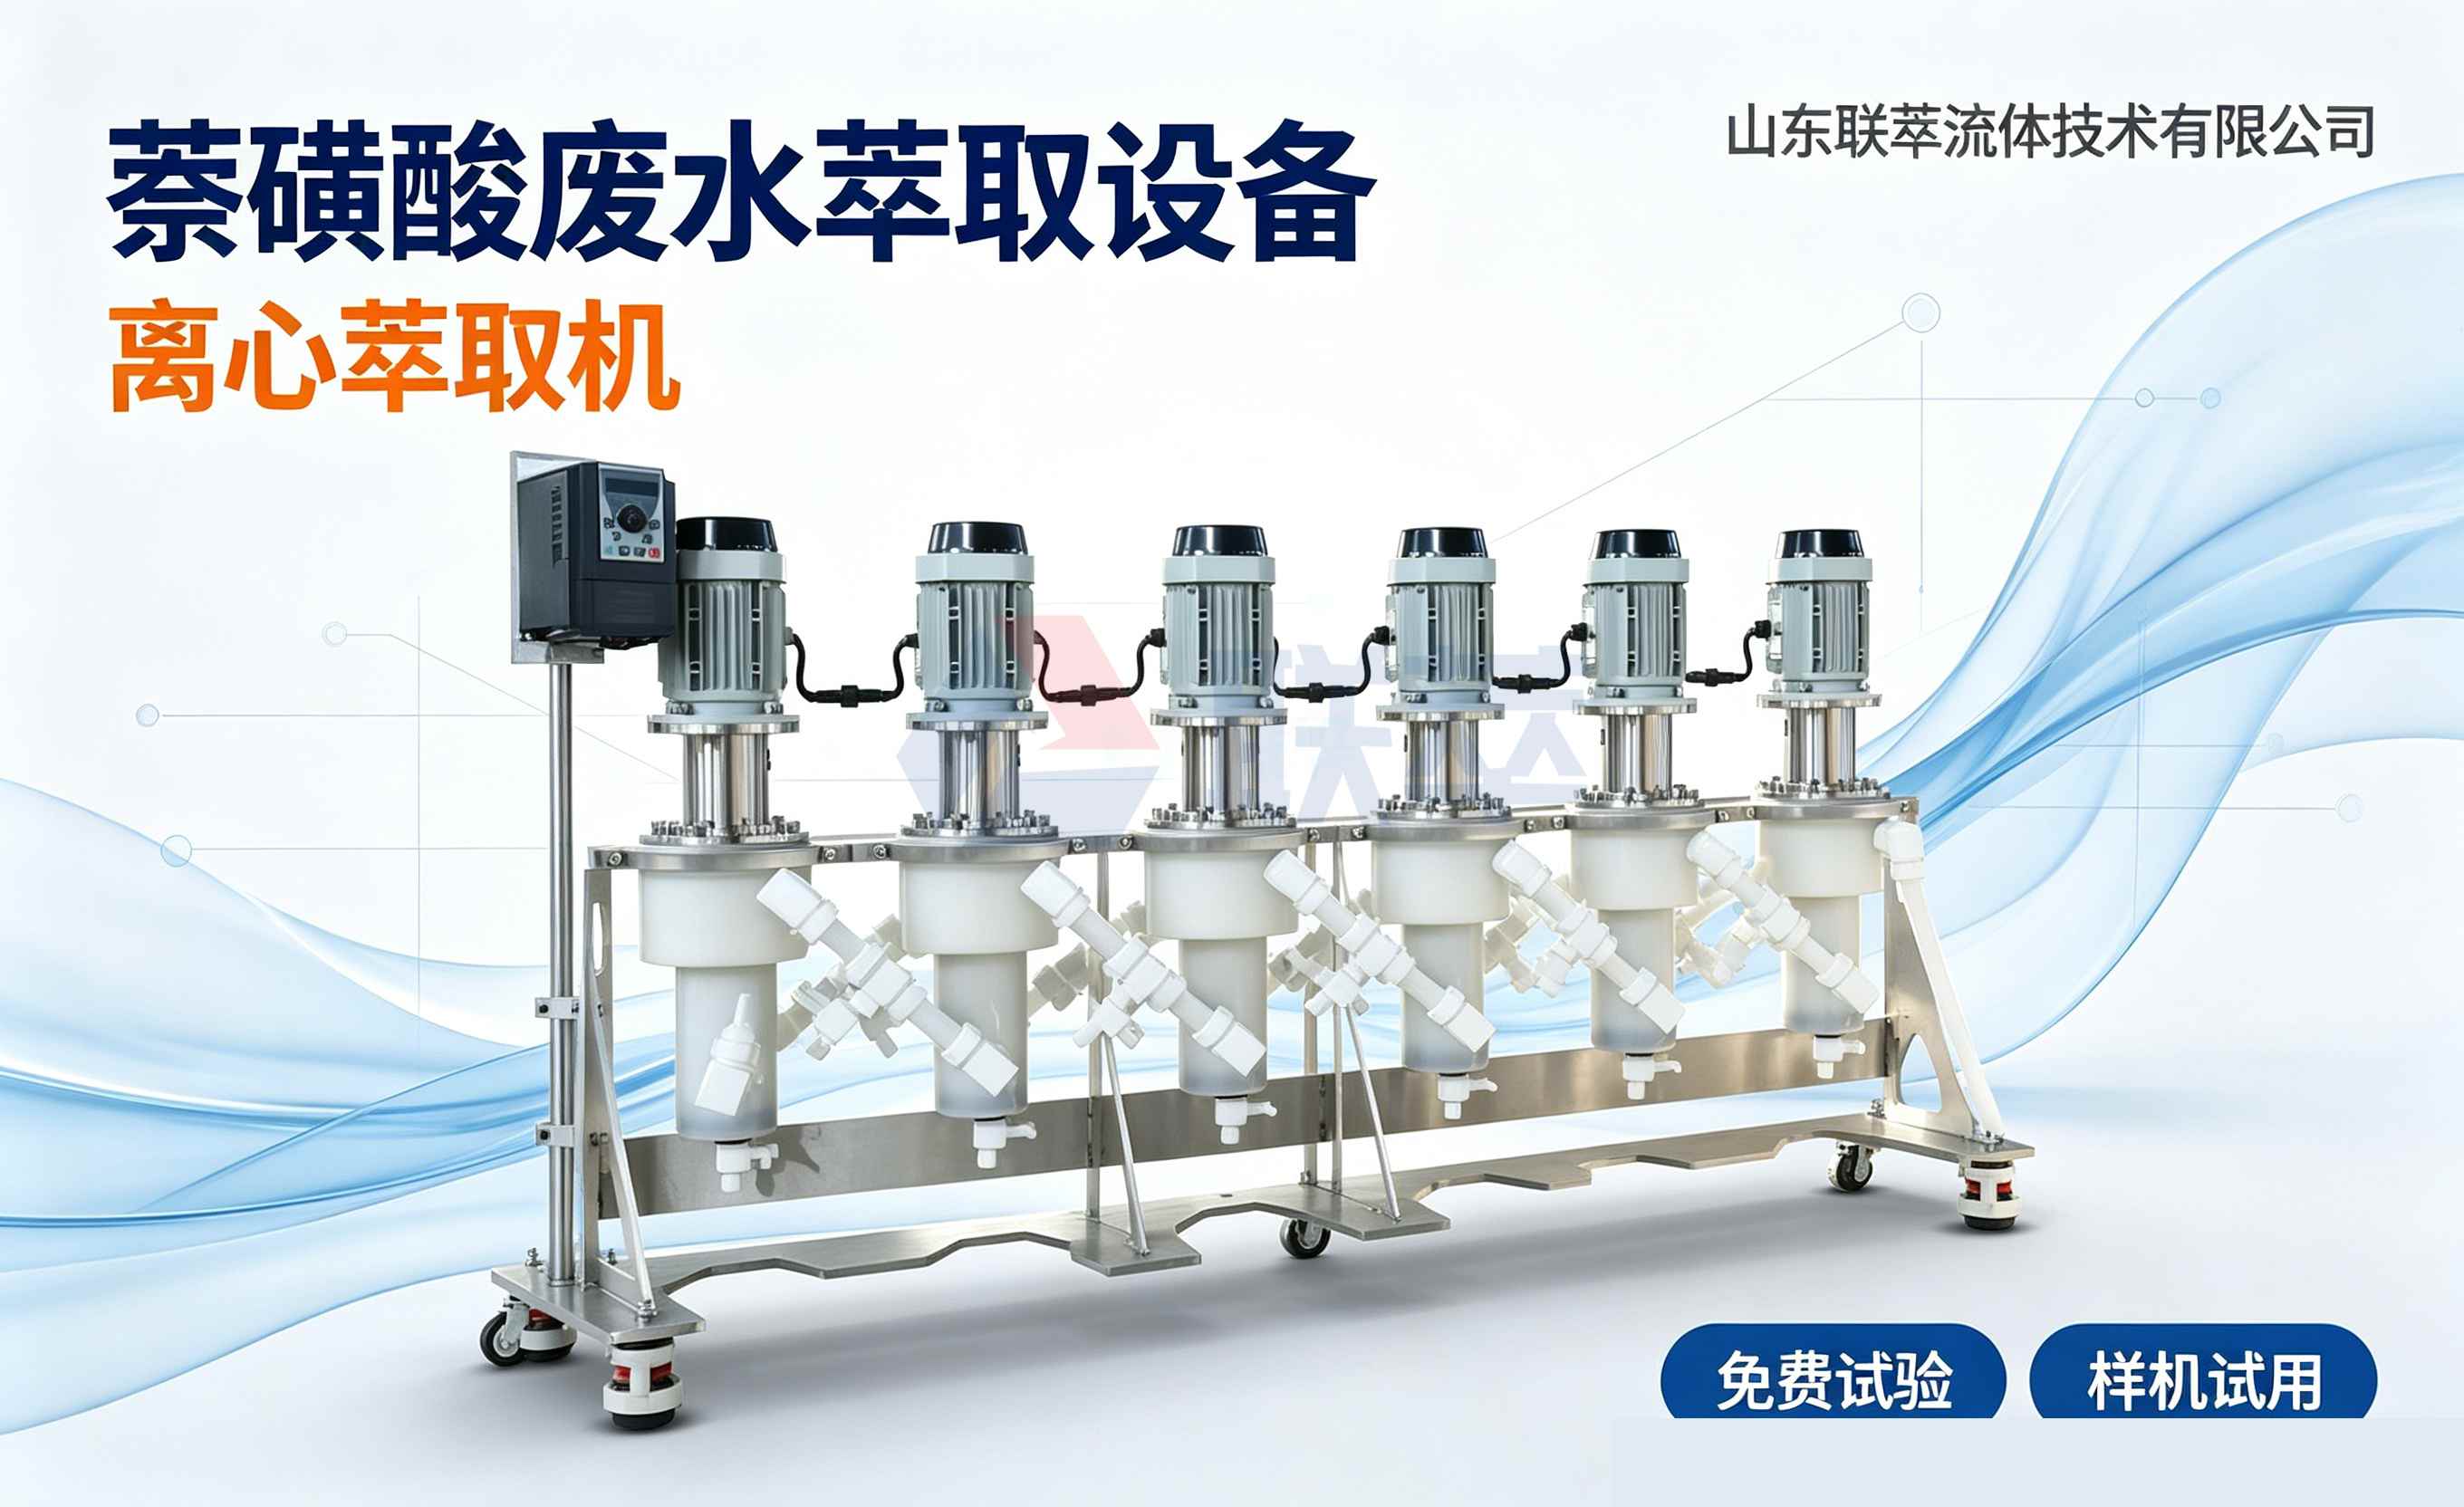
中试验证阶段:LC-150/250型中试级离心萃取机。针对处于中试推进阶段的萘磺酸废水处理项目,核心目标是验证连续化生产的稳定性,打通从百升级到吨级处理能力的工艺衔接,该型号单台处理量可达50-3000L/h,可直接对接中试线的料液供给节奏,支持多级逆流萃取串联运行。更关键的是,该型号的流体力学参数与工业级机型完全同源,小试得到的工艺参数可直接线性放大,避免传统设备放大过程中常见的效率衰减问题,大幅降低中试到量产的技术风险。
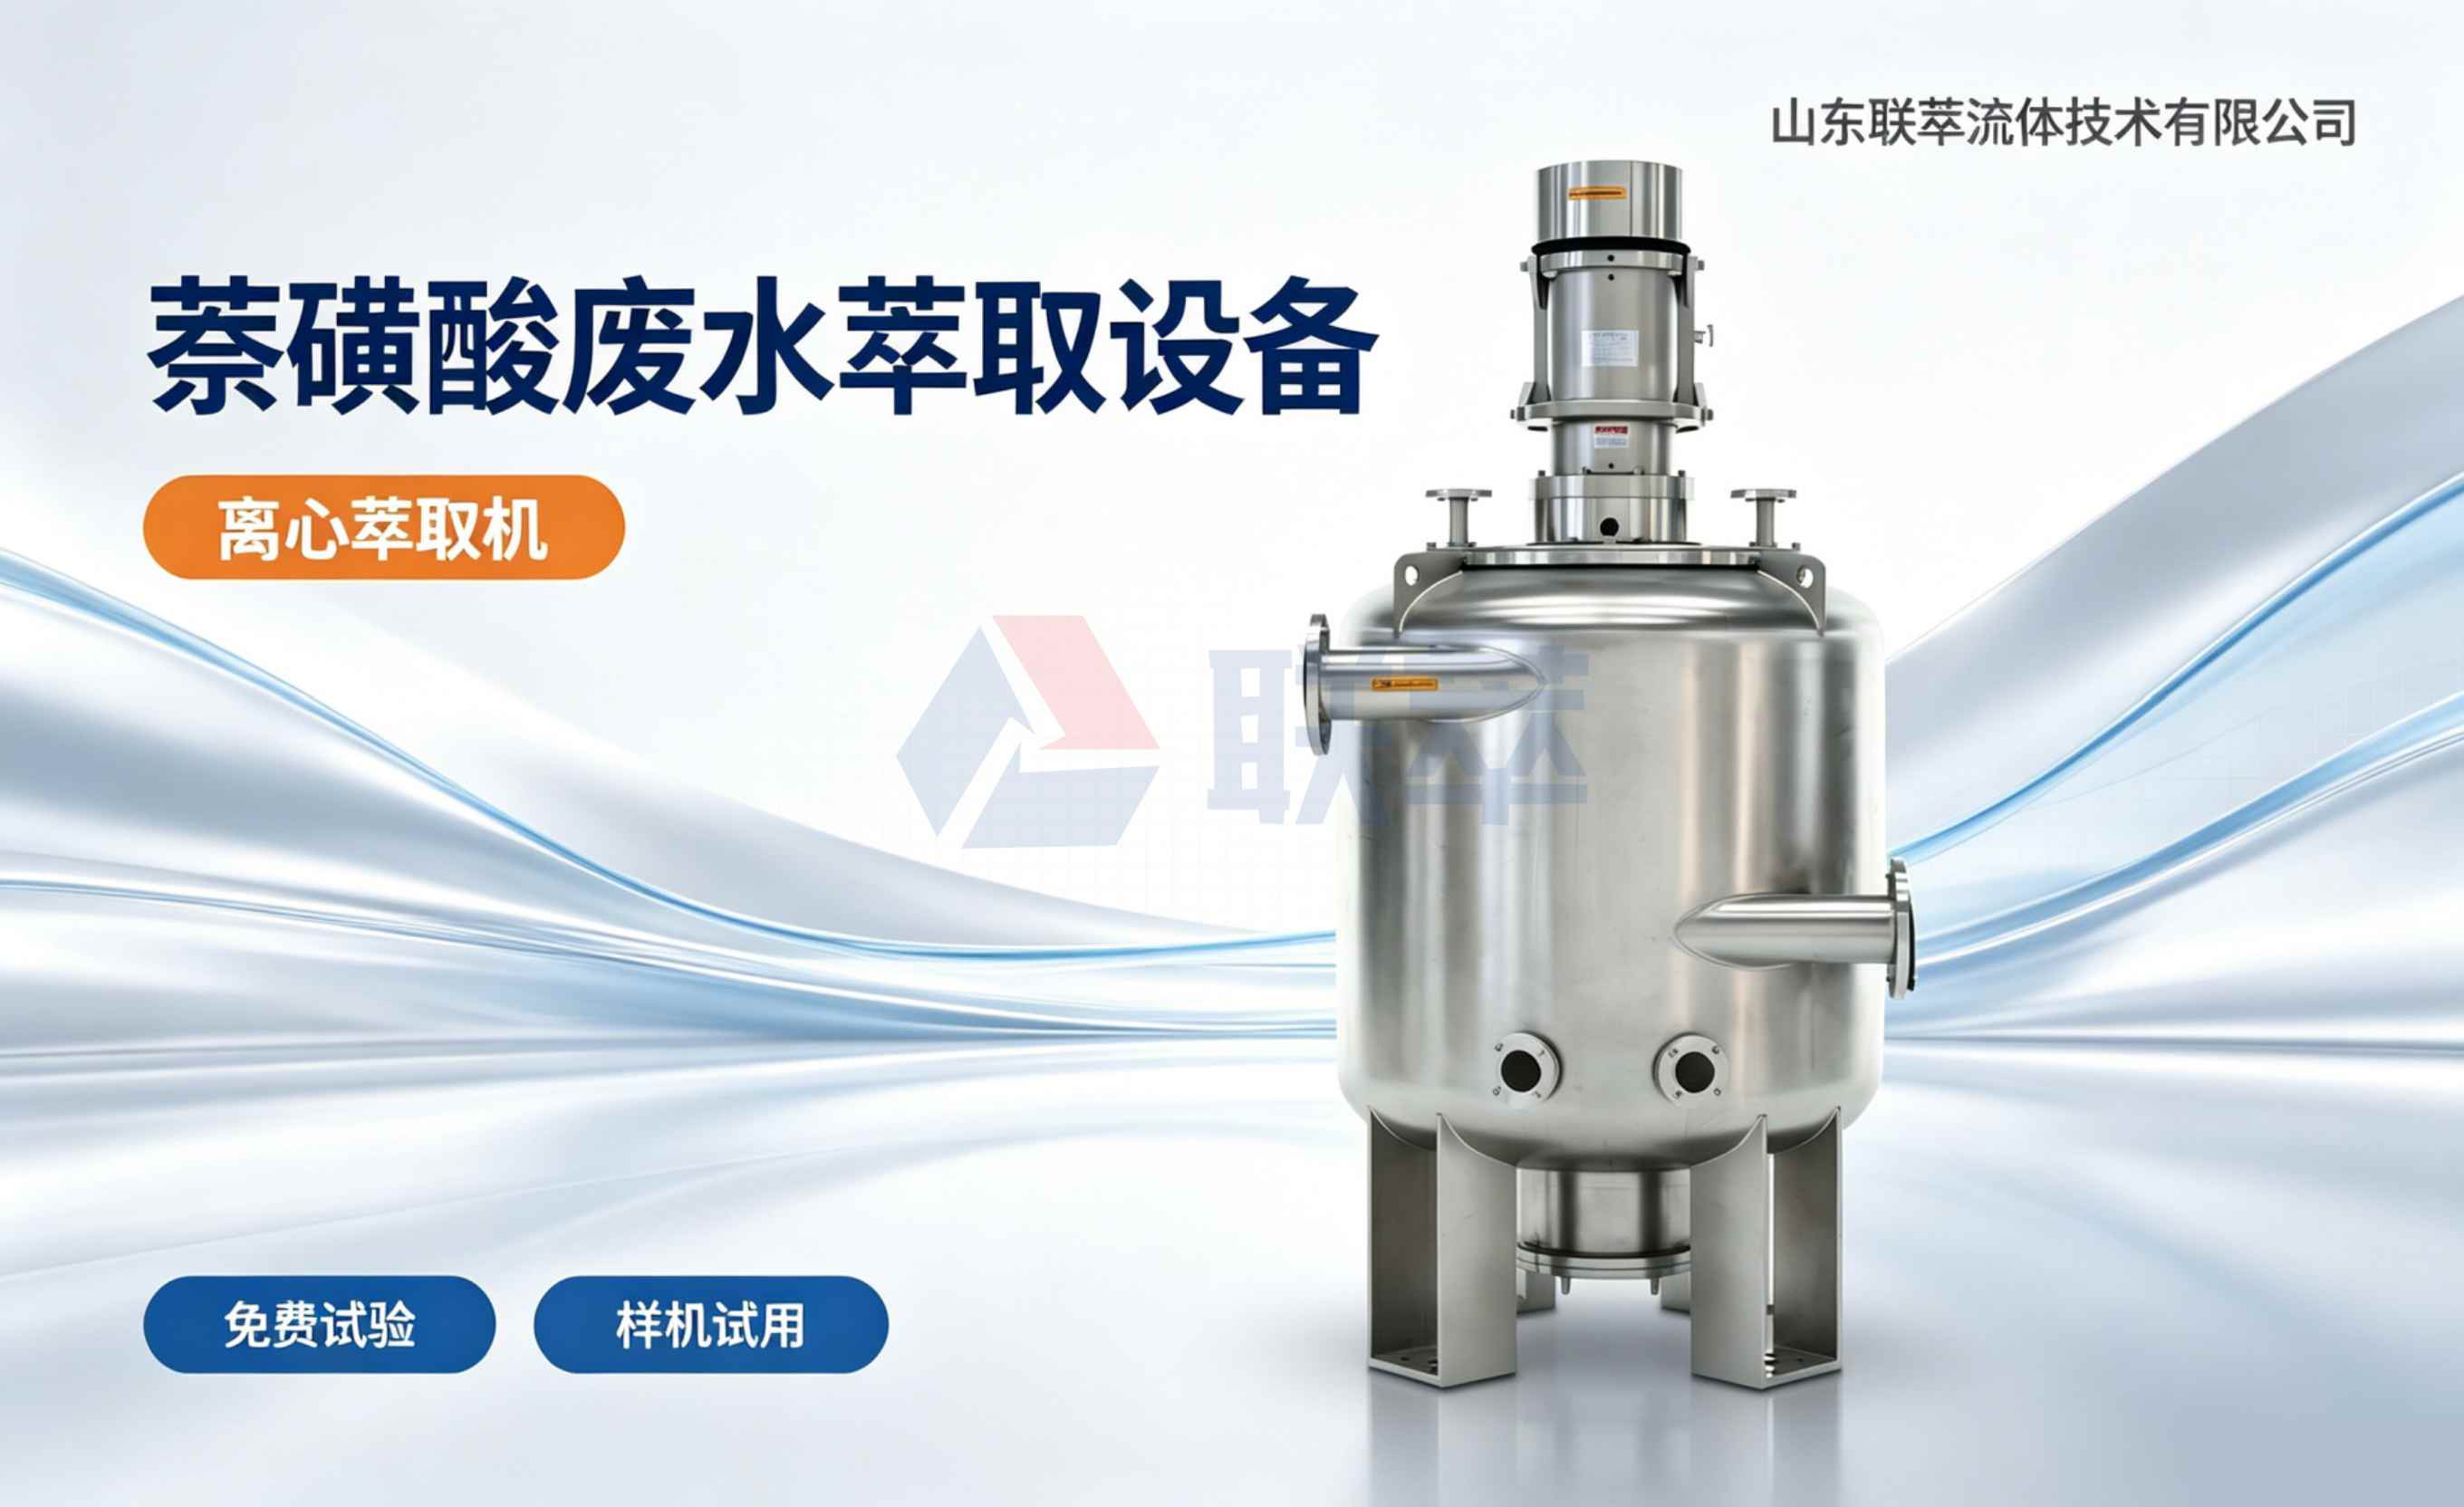
大规模量产阶段:LC-350/450/550/650型工业级离心萃取机。已完成中试验证、规划万吨级以上萘磺酸生产线的企业,可根据废水处理产能规模选择对应工业级机型。其中LC-350单台处理量可达2m³/h,适配中小规模染料、医药企业的萘磺酸废水处理需求;LC-450单台处理量可达5m³/h,是行业内日处理量百吨级萘磺酸废水项目的主流选型;LC-550单台额定通量20m³/h,可覆盖日处理量400方左右的萘磺酸废水处理需求,无需多台设备并联即可稳定运行;LC-650单台处理量最高可达60m³/h,适配大型精细化工企业的大规模萘磺酸废水处理工段。这类工业级机型经过大量工业项目实际验证,运行稳定可靠,可完全满足萘磺酸化工行业长期连续运行的严苛要求。
四、典型工业应用案例
山东联萃离心萃取机已在国内数十家萘磺酸类精细化工企业的废水处理项目中落地应用,积累了大量成熟的工业运行经验,为客户带来了显著的环保效益与经济效益。
某大型染料中间体生产企业,主要生产H酸、T酸等萘系染料产品,生产过程中产生的萘磺酸废水COD浓度高达70000mg/L,原工艺采用混合澄清槽作为核心萃取设备,长期面临乳化严重、分相不清、萃取剂损耗大的问题,出水COD长期居高不下,不仅环保达标压力巨大,每年萃取剂采购成本就超过260万元。企业选用山东联萃LC-650型离心萃取机搭建三级逆流络合萃取预处理工艺线后,依托设备的超重力破乳传质优势,彻底解决了体系乳化难题,废水中萘磺酸类有价组分的萃取回收率达到97%以上,年回收萘胺磺酸类物质超千吨,直接创造可观的回收收益,萃取剂年损耗率降至1%以下,每年直接减少萃取剂采购成本220余万元,预处理后废水COD去除率超过90%,萃余相后续可回收硫酸铵副产品,整体实现废水资源化利用,出水特征污染物指标稳定达标,整体环保运维成本下降40%,投资回收期不足18个月。
另一位于江浙的医药中间体生产企业,专注于萘磺酸类医药原料的规模化生产,原工艺采用萃取塔处理生产废水,存在分相时间长达2小时、处理效率低、资源流失严重的问题。更换为山东联萃多台LC-550型离心萃取机组成的多级萃取体系后,废水处理效率提升3倍,分相时间压缩至30秒以内,占地面积仅为原萃取塔方案的1/4,废水中残留的萘磺酸产品回收率达到98%以上,每年回收有价物料创造直接经济效益超480万元,同时废水预处理后可生化性大幅提升,后续整体废水处理成本下降35%,成为萘系精细化工废水资源化治理的标杆示范项目。
五、免费试验与样机试用服务
为帮助萘磺酸类精细化工企业零风险验证萃取工艺效果,山东联萃面向全行业推出专属免费试验与样机试用服务。企业仅需提供萘磺酸废水样本,联萃专业技术团队将免费分析废水的成分、粘度、密度差等关键参数,选用适配机型开展小试、中试试验,直观呈现分离效率、萘磺酸回收率、乳化控制、溶剂损耗等核心工艺数据,为客户量身定制从原料预处理、溶剂体系选择到多级逆流萃取、溶剂回收的全流程精细化工艺方案。同时企业还可申请现场样机试用服务,将设备直接接入生产现场实际工况开展连续运行验证,完全依托真实生产数据评估设备适配性,彻底消除工艺选型的技术风险。山东联萃将全程提供从工艺测试、方案设计、设备安装调试到操作人员培训的全流程技术支持,助力萘磺酸化工企业以最低成本实现废水处理工艺的升级改造,在稳定满足环保排放要求的同时,通过有价萘磺酸组分回收创造额外经济效益,真正实现绿色生产与降本增效的双重目标。