一、项目背景
四川某制药企业专注于原料药及医药中间体的研发与规模化生产,产品出口市场,生产体系严格遵循 GMP 规范。在原有中间体提纯工序中,企业采用传统混合澄清槽进行液液萃取,长期面临多项生产痛点:
体系易乳化,分相周期长,两相夹带严重,目标产物萃取收率偏低,批次间产品纯度波动大;
设备占地面积大,槽体内部滞留料液量大,溶剂损耗高,VOCs 排放管控压力大;
间歇式操作,自动化程度低,人工干预多,工艺参数难以稳定控制,生产效率受限;
废水 COD 偏高,后续环保处理成本持续居高不下。
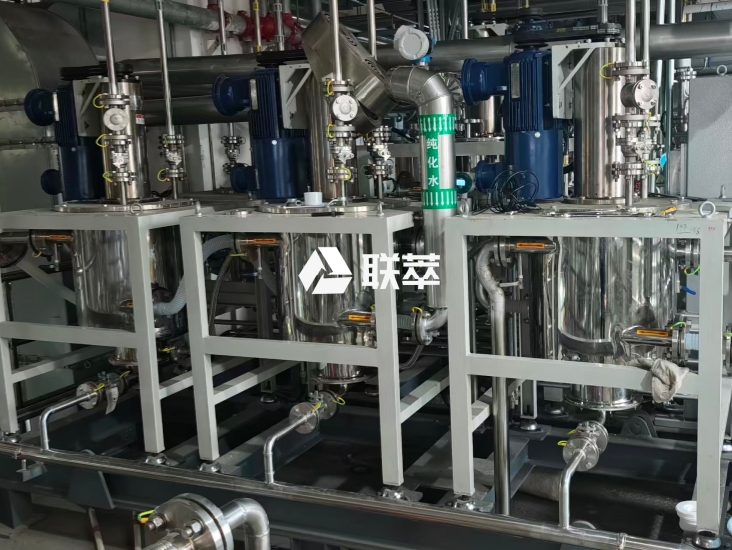
为实现连续化生产、稳定产品品质、降低溶剂消耗与环保成本,企业经多轮小试、中试对比选型,最终选用山东联萃 LC-250 型离心萃取机,搭建三级逆流串联萃取生产线,用于医药中间体连续萃取提纯。
二、方案设计与工艺流程
设备选型
设备型号:山东联萃 LC-250 型离心萃取机
单台处理通量:100~3000L/h;转速可调范围 1000~1450rpm,电机功率 2.2kW
材质:转鼓主体 316L 不锈钢,接触物料部分可选防腐内衬,适配制药体系酸碱工况,满足 GMP 清洗要求
结构特点:非环隙混合设计,混合传质 + 离心快速分相同步完成;模块化结构,拆装清洗便捷;密闭磁力传动,无泄漏风险,支持多级串联逆流萃取山东联萃流...
工艺方案:三台 LC-250 离心萃取机三级逆流串联,构建连续萃取单元。料液与萃取剂逆向进料,逐级完成传质、分离。
工艺流程简述: 预处理后的料液母液依次进入一级、二级、三级 LC-250;新鲜萃取剂反向送入第三级,萃取富集后有机相从一级出料;水相逐级向后流动,经三级脱除目标组分后排出。整套系统实现连续逆流萃取,同步完成混合传质与两相分离,后续配套溶剂回收、废水预处理单元,形成闭环生产。
每台设备独立配置转速、进料流量在线调节模块,可根据体系乳化情况实时调整操作参数;整机密闭运行,有效抑制有机溶剂挥发,配套在线取样口,方便生产过程质量检测。
三、项目运行效果
生产线投运稳定运行后,对比原有混合澄清槽工艺,各项指标取得显著提升:
萃取效率大幅提升三级逆流串联工艺充分发挥多级传质优势,总萃取收率稳定达到 98% 以上;快速离心分相,有效破解体系乳化难题,两相夹带大幅减少,中间体产品纯度稳定,批次差异显著降低,满足原料药出口质量标准。
溶剂消耗与能耗下降密闭连续萃取系统,溶剂循环利用率显著提升,溶剂损耗较传统槽式工艺降低 60% 以上;LC-250 单机能耗低,整套三级串联系统单位产品电耗下降,直接降低原料与能源成本。
生产空间压缩,自动化程度提升三台 LC-250 模块化串联布置,占地面积仅为原混合澄清槽工艺的约 30%;连续化自动进料,减少人工操作,工艺参数可连续记录留存,满足 GMP 审计的数据追溯要求。
环保压力减轻密闭结构减少有机溶剂 VOCs 无组织排放;萃余水相有机物含量下降,废水 COD 明显降低,污水处理负荷下降,危废产生量减少,帮助企业满足四川地区制药行业环保管控要求。
四、客户评价
该企业工艺负责人:“之前传统萃取槽乳化问题一直困扰我们,收率不稳,溶剂浪费严重。山东联萃 LC-250 三级串联方案落地后,生产线连续稳定运行,产品指标稳定达标。设备密闭性好、清洗方便,适配我们 GMP 车间,同时溶剂和废水处理成本下降明显,是一次成功的工艺升级。”
五、案例总结
本项目利用三台山东联萃 LC-250 离心萃取机三级逆流串联,针对四川药企医药中间体萃取提纯场景,替代传统槽式萃取工艺。依托离心超重力快速传质分相的技术优势,解决易乳化体系分离难题,在提升产品收率与品质稳定性的同时,实现降耗、减废、连续化生产,为国内原料药、医药中间体行业的萃取工艺绿色升级提供可复制的工业化方案。
山东联萃流体技术可提供 LC 系列离心萃取机小试试验、中试验证、成套工艺包设计,支持制药、化工、湿法冶金等行业样机免费试用。