在生物基材料产业快速扩张的当下,丁二酸作为可降解塑料聚丁二酸丁二醇酯(PBS)的核心原料,其工业化高效提取已成为制约行业产能升级的关键环节。传统电渗析工艺长期面临能耗高、膜材料损耗大、二价离子处理困难等痛点,而常规液液萃取设备又受限于乳化严重、分离效率低、溶剂损耗大等问题,难以支撑万吨级连续稳定生产。山东联萃流体技术有限公司推出的LC-350型离心萃取机,依托超重力场强化分离技术与定制化工艺设计,为丁二酸工业量产提供了兼具高效率、高纯度与低运行成本的成熟解决方案。
一、直击丁二酸提取核心痛点,实现技术突破
丁二酸发酵液体系成分复杂,其中含有的蛋白质、多糖、残留菌丝体等大量杂质,极易在萃取过程中形成稳定乳化层,导致传统重力萃取设备分相时间长达数十分钟,两相夹带严重,最终造成丁二酸收率偏低、溶剂损耗居高不下。同时,丁二酸本身具备一定热敏特性,物料在系统内长时间停留,容易引发活性组分降解,进一步降低成品纯度。
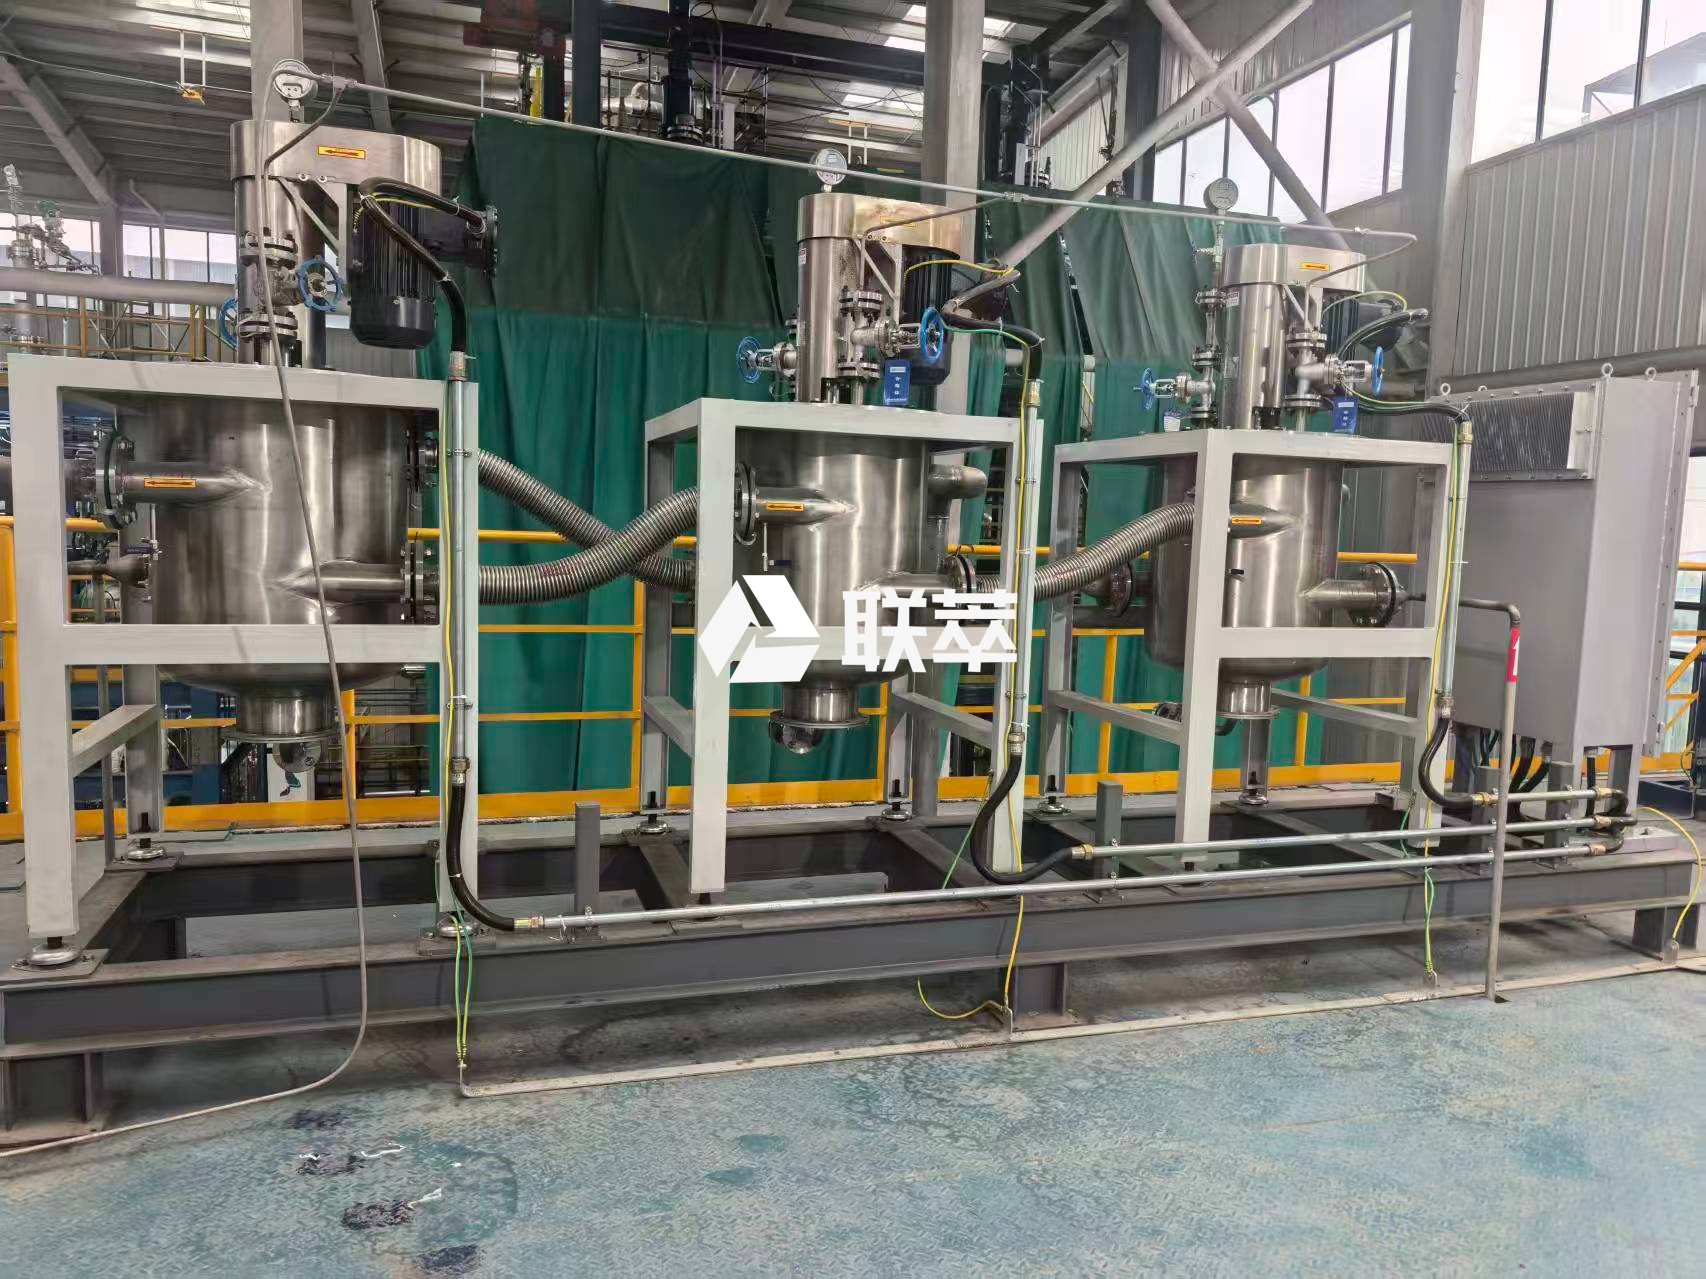
LC-350型离心萃取机从核心机理层面针对性破解这些行业难题:设备通过5000-8000rpm高速旋转转鼓,产生相当于重力1000倍以上的离心力,将丁二酸水溶液与萃取剂形成的液滴细化至50-200μm,传质界面面积较传统设备扩大5倍,原本需要数十分钟的分相过程被压缩至20秒以内。其创新性的独立混合室结构,采用可定制角度的搅拌桨设计,将体系剪切力大幅降低,从根源上减少了过混引发的乳化现象,乳化层厚度可控制在0.2mm以下,彻底解决了发酵液易乳化的行业共性痛点。
针对丁二酸发酵液的强酸性、高盐特性,LC-350的过流部件可选用316L不锈钢或衬氟材质,能够耐受高浓度硫酸反萃体系,设备使用寿命较传统碳钢设备延长5倍,完全适配丁二酸全流程萃取-反萃的苛刻工况。
二、工业生产实测数据,展现硬核性能
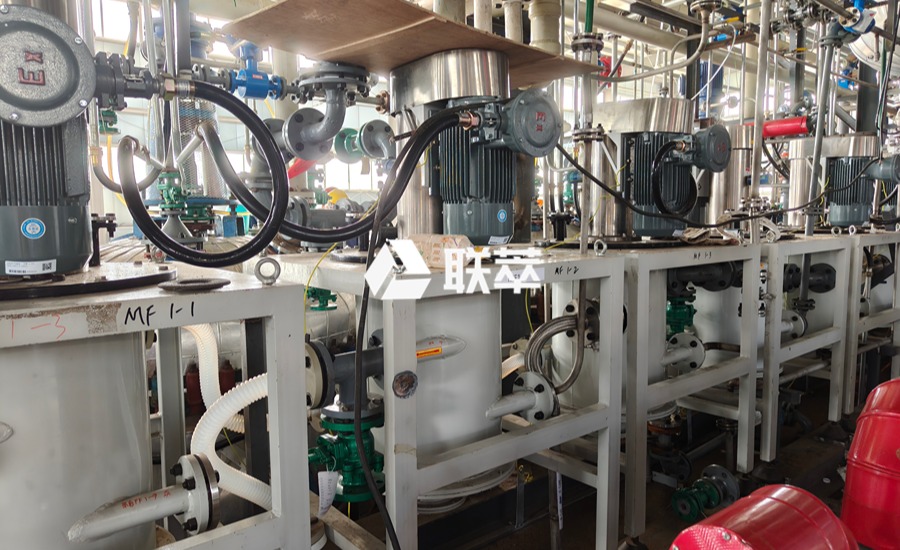
在实际丁二酸工业项目应用中,LC-350型离心萃取机的各项性能指标均表现优异: 单级丁二酸萃取率可达92%以上,五级逆流串联后总回收率突破99%,最终产品纯度可稳定达到99.9%,完全满足下游可降解材料产业的高端原料标准。 得益于出色的分相效果,设备将溶剂夹带损失率控制在0.5%以下,配合密闭式结构设计,萃取剂循环复用次数超过200次,年节约萃取剂采购成本可达200万元以上。 整套系统的非环隙混合结构,大幅优化了能耗表现,单吨发酵液处理电耗远低于传统萃取设备,较传统混合澄清槽节能40%,帮助企业显著降低生产用电成本。
某万吨级丁二酸生产企业的实际运行数据显示,采用LC-350型五级逆流萃取机组后,生产线单批次处理能力大幅提升,操作人员数量从原来的12人缩减至3人,产品顺利通过欧盟REACH法规认证,在国际市场上获得更强的竞争力。
三、全流程适配,构建绿色闭环生产体系
LC-350型离心萃取机并非单一独立设备,而是可以无缝嵌入丁二酸完整生产链条的核心单元: 在预处理环节,可与陶瓷膜过滤、电渗析脱盐工艺高效衔接,在溶液电导率降至2mS/cm以下后接入萃取工序,进一步降低萃取剂消耗量,延长设备连续运行周期。 在核心萃取工段,多台LC-350灵活串联组成五级逆流萃取体系,总相比可根据物料特性精准调控,萃余相废水COD可从初始的8000mg/L直接降至300mg/L以下,满足国家一级排放标准。 在后续反萃与溶剂再生环节,设备可配合梯度控温智能系统,将反萃剂浓度与温度动态调节至最优区间,避免丁二酸热分解,反萃效率稳定保持在98%以上。搭配蒸馏-精馏耦合的溶剂回收系统,可实现萃取剂闭环循环利用,危废排放量较传统工艺减少60%,帮助企业轻松达到国家级绿色工厂的环保要求。
四、从实验室到工业化,全场景覆盖产业需求
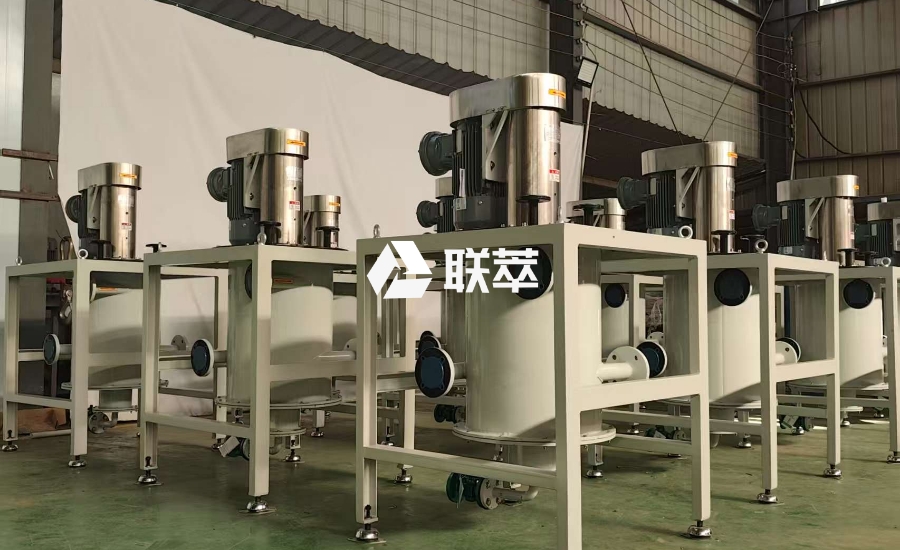
LC-350型离心萃取机的通量覆盖500-8000L/h,既可以作为中试放大设备用于丁二酸萃取工艺包快速开发,帮助企业在72小时内完成萃取体系筛选,研发效率较传统萃取塔提升5倍;也可以多机组并联搭建万吨级工业生产线,单线日处理量轻松突破800m³,完全适配大规模连续化生产需求。
设备搭载的PLC智能控制系统,可实时监测转速、流量、温度等12项运行参数,支持远程操控与预测性维护,能够根据发酵液原料的批次成分波动,自动动态调整运行参数,彻底消除人工操作带来的工艺偏差,让不同批次的丁二酸产品品质高度稳定。
在“双碳”目标持续推进的产业背景下,山东联萃LC-350型离心萃取机,通过高效率、低能耗、低损耗的技术优势,正在成为丁二酸工业提取的核心主流装备。它不仅帮助企业实现降本增效、绿色转型,更推动整个生物基有机酸提取行业,从传统的高能耗工艺模式,向技术驱动的高质量发展阶段跨越。