色氨酸作为人体必需氨基酸,在医药、饲料添加剂、功能食品等领域应用广泛,其生产过程中的萃取分离环节,直接决定最终产品的纯度、收率与整体生产成本。传统萃取设备长期存在传质效率低、抗乳化能力弱、溶剂损耗大等痛点,难以满足发酵法生产色氨酸的规模化提纯需求。山东联萃流体技术有限公司推出的LC-250型离心萃取机,凭借超重力场强化分离核心技术,针对性破解色氨酸萃取全流程的行业难题,成为该场景下工业设备选型的优选方案。
一、色氨酸萃取分离的行业特性与传统设备痛点
色氨酸主要通过生物发酵工艺制备,发酵液中含有大量菌丝体、杂蛋白、残糖等复杂杂质,萃取过程对设备的传质精度、抗乳化性能、温和分离能力都提出了极高要求。
传质效率不足,单级收率偏低
传统混合澄清槽与萃取塔依赖重力自然分层,有机相与水相接触传质不充分,单级萃取率仅能达到60%-75%,需要十余级串联才能满足生产要求,不仅拉长工艺流程,还极易出现液体返混问题,最终总收率难以突破90%,大量色氨酸随发酵废液流失,造成严重的资源浪费。抗乳化能力弱,分相周期大幅拉长
色氨酸发酵液中大量的杂蛋白与表面活性杂质,极易在传统设备的混合过程中形成稳定乳化层,分相时间普遍长达1.5小时以上,拖慢整体生产节拍的同时,还会出现水相带有机相、有机相夹带水相的问题,后续色氨酸结晶提纯的难度大幅提升。溶剂损耗偏高,后续提纯成本攀升
传统开放型萃取设备的溶剂回收率不足88%,大量有机溶剂随废水排放,既增加了萃取剂的采购成本,也带来了VOCs排放超标、危废处置费用攀升等环保压力。同时夹带在粗品中的溶剂残留,会直接影响后续结晶工序的产品品质,进一步拉高提纯成本。设备占地大,难以适配现有生产线扩容
传统多级混合澄清槽占地面积大,单条万吨级色氨酸生产线的萃取工段,往往需要数百平方米的车间空间,企业后续产能升级时,很难在现有车间内完成设备布局,只能通过新建车间实现扩容,大幅增加项目投资成本。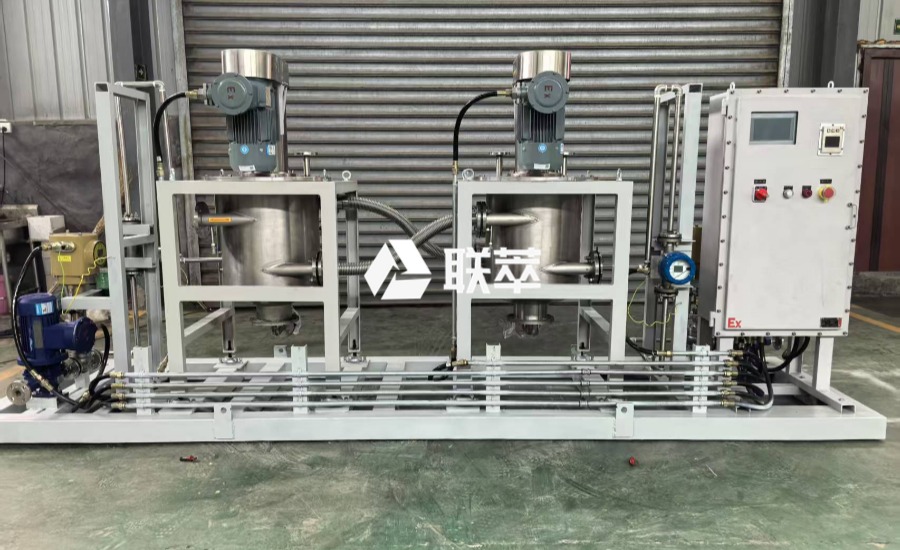
二、山东联萃LC-250型离心萃取机的核心技术优势
针对色氨酸发酵液萃取场景的专属特性,山东联萃LC-250型离心萃取机依托超重力场强化分离技术,从结构设计、工况适配到智能控制全维度优化,精准解决传统设备的各类痛点。
超重力场毫秒级传质,萃取收率大幅跃升
设备通过高速旋转产生400-960G的强离心力场,将液滴直径细化至50-200μm,传质界面面积较传统设备扩大3倍以上,两相在数秒内即可完成充分传质,单级萃取率超95%,三级逆流串联后总收率可达98%,色氨酸资源回收率得到质的提升。定制化非环隙混合结构,从源头抑制乳化
设备采用独立混合室设计,搅拌桨叶可根据色氨酸发酵液的黏度定制角度,在保证充分传质的同时,避免过混导致的乳化现象,乳化层厚度从传统设备的5mm降至0.2mm,乳化夹带率可控制在0.03%以下,无需额外增设破乳工序,大幅简化工艺流程。全密闭模块化设计,溶剂损耗显著降低
全密闭腔体结构有效减少有机溶剂挥发,闭环设计使有机溶剂回收率达99.5%,溶剂循环使用次数超过200次,年节约溶剂采购成本超200万元,同时大幅降低VOCs排放,减少危废产出,满足精细化工绿色生产要求。高适配耐腐蚀材质,耐受复杂进料工况
设备转鼓采用304/316L不锈钢+氟材料涂层,可耐受pH=0-14的极端环境,针对色氨酸发酵液澄清度波动大的特性,设备可处理不同浊度的原料液,无需频繁调整设备参数,与陶瓷膜过滤预处理系统协同作用,可全程保障进料稳定性。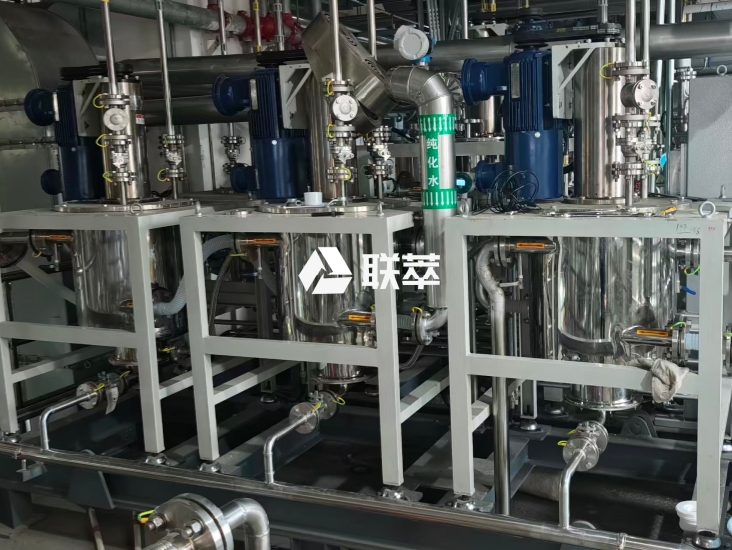
三、LC-250型离心萃取机在色氨酸萃取场景的落地应用价值
凭借针对性的技术优化,山东联萃LC-250型离心萃取机已经在多个氨基酸发酵项目中实现稳定落地,为色氨酸生产企业带来实实在在的效益提升。
大幅压缩生产周期,释放车间产能
设备单级分离时间从传统工艺的30分钟缩短至8秒,三级系统总处理时间仅24秒,在东北某生物发酵企业的色氨酸萃取项目中,日处理量从20m³提升至50m³,年产能增加1.2万吨,产品纯度从92%提升至99.5%,完全满足医药级色氨酸的出口品质标准。废水负荷大幅降低,环保成本显著下降
经过设备处理后的废水COD值从6000mg/L降至1200mg/L,污水处理成本降低70%,危废排放量减少60%,单位产品碳排放量下降52%,帮助企业轻松实现“双碳”目标,在日益严格的环保政策下保障稳定生产。智能PLC控制系统,降低人工运维压力
设备集成PLC智能控制系统,可实时监测转速、流量、温度等12项工况参数,异常响应时间<1秒,即使发酵液进料浓度出现大幅波动,也能自动调节运行参数保持稳定分离效果,无需人工频繁值守调整,大幅降低现场运维强度。工艺无缝衔接放大,缩短项目落地周期
LC-250型设备作为中试与工业级通用机型,可精准模拟工业连续化生产工况,与实验室小试设备的工艺数据无缝对接,避免传统设备放大过程中出现的效率折损问题,帮助企业将色氨酸萃取工艺的开发周期缩短60%以上。
四、行业选型的核心参考与长期价值
对于色氨酸生产企业而言,萃取设备的选型不能仅参考初期采购成本,更要从生产效率、资源回收、环保合规、长期运维等多个维度综合评估。
优先选择经过发酵场景验证的成熟装备
山东联萃LC-250型离心萃取机已经在氨基酸、有机酸等多个生物发酵萃取场景完成长期工业验证,技术成熟度与运行稳定性经过了实际工况的充分考验,可有效避免新设备上线后出现的磨合故障与生产停滞问题。兼顾当前生产需求与未来扩容空间
设备采用模块化设计,支持单级至五级逆流灵活串联,单台通量覆盖100-3000L/h,后续企业产能升级时,仅需并联新增设备即可快速提升处理规模,无需对现有生产线进行大规模改造,项目投资回收期普遍可控制在1.5年左右。适配绿色制造长期发展目标
通过提升资源回收率、降低溶剂损耗、减少危废产出,LC-250型离心萃取机可帮助企业大幅降低生产过程的碳排放,在饲料添加剂、医药原料等下游客户的绿色供应链审核中获得优势,进一步拓宽产品的市场竞争力。
在生物发酵行业绿色转型的大背景下,色氨酸萃取分离环节的装备升级,已经成为企业突破成本瓶颈、提升核心竞争力的关键抓手。山东联萃LC-250型离心萃取机凭借针对性的技术创新、成熟的工业验证与全生命周期的成本优势,完美适配色氨酸萃取场景的各类核心需求,是该工况下工业设备选型的可靠选择。选择山东联萃LC系列离心萃取机,企业不仅能获得一套高效稳定的分离装备,更能获得从工艺验证、设备落地到长期运维的全流程技术支撑,为实现高效生产、资源循环与环保合规的多重目标提供坚实保障。