在全球柠檬酸年产量突破200万吨的产业背景下,发酵液提纯环节的萃取分离效率,直接决定着产品最终纯度、生产能耗与企业综合成本。作为食品添加剂、医药日化领域应用最广泛的有机酸之一,柠檬酸的萃取工艺长期面临传质慢、易乳化、溶剂损耗高的行业共性难题,传统重力萃取设备早已难以适配规模化连续生产的绿色升级需求。山东联萃流体技术有限公司依托多年液液分离技术沉淀,推出的LC系列离心萃取机,凭借超重力场强化分离的核心技术优势,针对性破解柠檬酸萃取全流程的生产痛点,为生物发酵企业提供从实验室小试、中试放大到万吨级工业量产的全链条解决方案,帮助企业实现产品品质跃升、运行成本下降与环保合规达标多重目标。
一、柠檬酸传统萃取工艺的核心行业痛点
柠檬酸发酵液成分复杂,除目标产物外还含有大量菌体残渣、胶体杂质与未完全代谢的副产物,传统萃取设备在长期工业运行中,逐渐暴露出一系列难以突破的生产瓶颈,严重制约企业的提质降本空间。
1、传质效率偏低,生产周期漫长
传统重力沉降类萃取设备依赖自然扩散完成两相传质,柠檬酸分子从水相转移至有机相的过程耗时长达数十分钟,往往需要十数级槽体串联才能达到目标萃取率,不仅拉长了整体生产周期,也大幅增加了物料在系统内的滞留时间,容易引发柠檬酸降解变质,影响最终产品品质。2、乳化分相困难,两相夹带严重
发酵液中的蛋白类胶体杂质极易在两相界面形成稳定的乳化层,传统设备无法实现快速破乳分层,最终导致水相夹带有机相、有机相夹带水相的问题频发,既造成大量柠檬酸产品损失,也大幅提升了后续溶剂回收与废水处理的运行压力。3、溶剂损耗居高不下,综合成本攀升
传统开式萃取结构缺乏有效密封,萃取过程中有机溶剂大量无组织挥发,加上分相不彻底带来的夹带跑料,企业每年在萃取剂补充上的支出居高不下,同时挥发的有机溶剂还会恶化车间操作环境,带来VOCs排放超标的环保风险。4、工艺放大难度大,研发投入难落地
不少企业在实验室阶段摸索出的柠檬酸萃取工艺参数,在向工业化生产放大时,因传统设备传质条件与小试装置差异过大,出现萃取率大幅下滑、工艺稳定性变差等问题,导致前期研发投入难以快速转化为实际产能,拖慢项目落地进度。
二、山东联萃离心萃取机适配柠檬酸萃取的核心技术优势
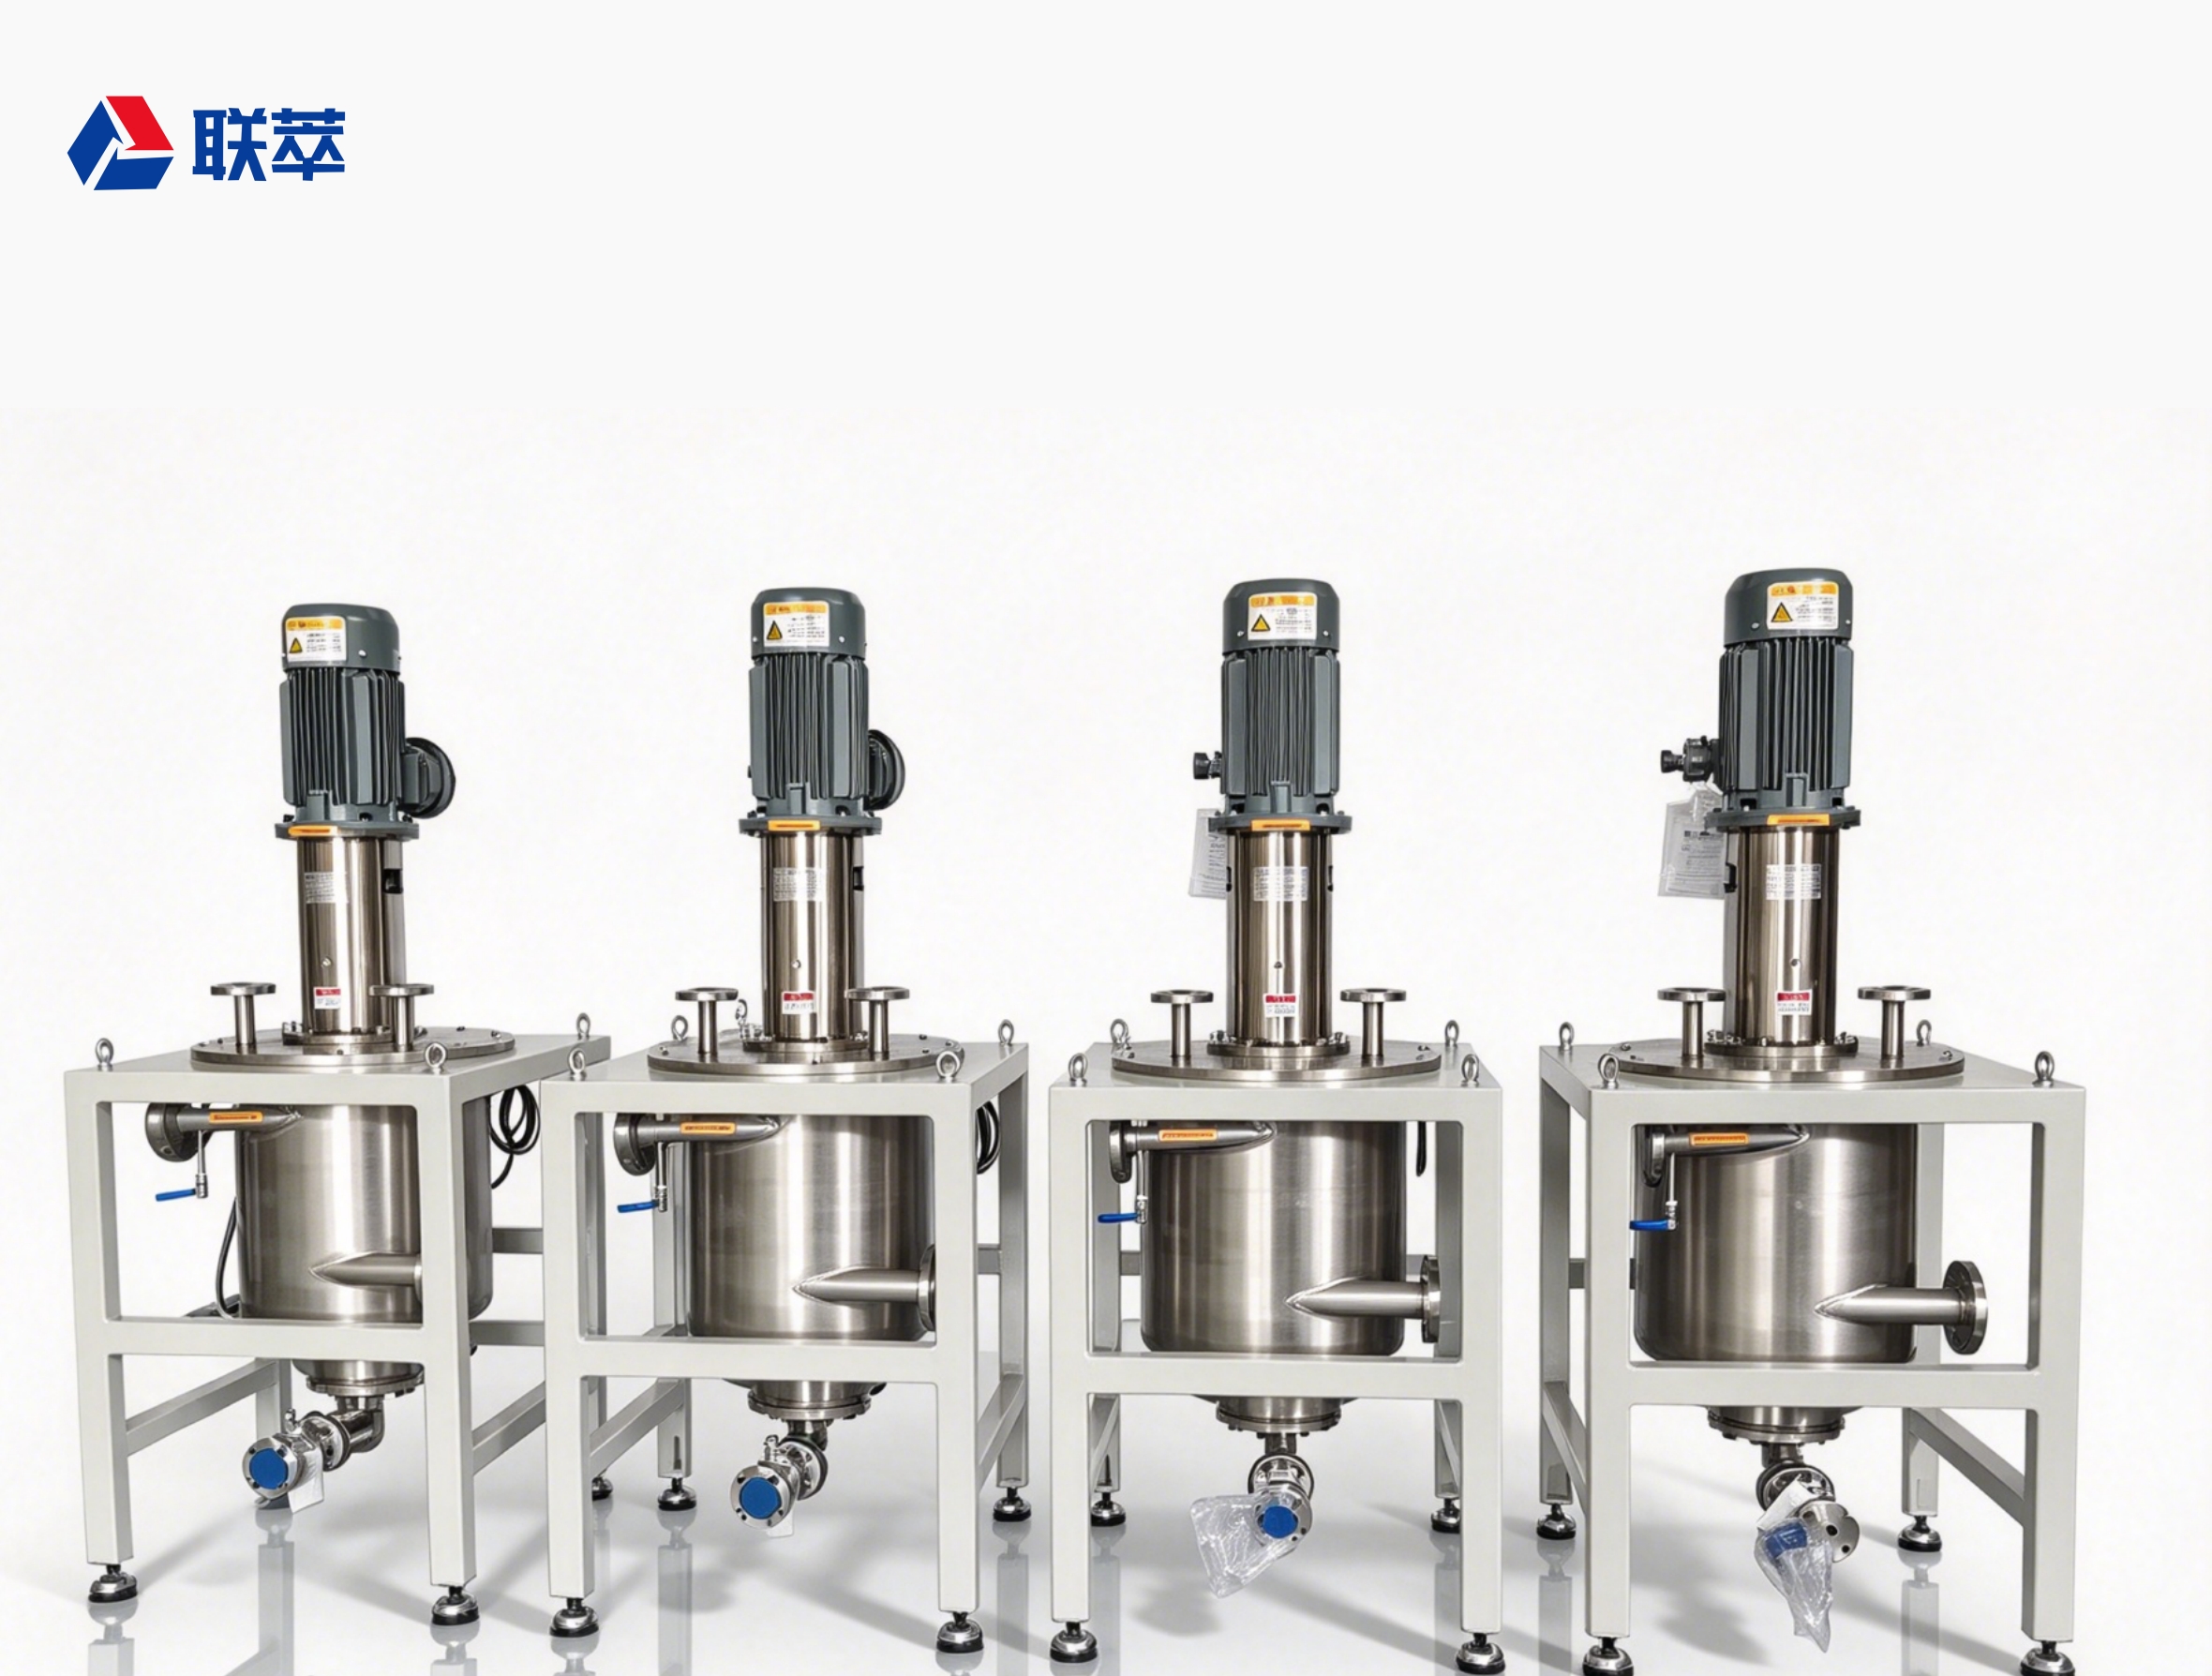
针对柠檬酸发酵体系的独有特性,山东联萃LC系列离心萃取机依托超重力场强化分离的底层技术逻辑,对设备结构、流道设计与控制系统进行专项优化,从根源上破解传统工艺的长期痛点。
超重力场高效传质分相技术
设备通过高速旋转转鼓产生数百至千倍于重力的强大离心力,将柠檬酸发酵液与萃取剂的混合液在数秒内完成精细传质,液滴被细化至50-200μm,传质界面面积较传统设备扩大3倍以上,单级停留时间仅需数秒,传质效率大幅提升,彻底改变了传统设备依赖长时间接触才能完成萃取的模式。智能防乳化流道设计
针对柠檬酸发酵液易乳化的特性,设备采用独立混合室与可调式搅拌桨结构,可根据料液黏度、杂质占比灵活调节混合强度,避免过度搅拌生成难以分离的超细液滴,搭配双级离心分离流道,实现0.5秒内快速分层,将乳化层厚度减少90%以上,从工艺源头杜绝分相不彻底的问题。全密闭耐强腐蚀结构
整机采用上悬式无底部轴承设计,接触物料部分采用316L不锈钢加氟材料复合涂层,可长期耐受pH值1-3的强酸性柠檬酸料液,搭配多道轴封与磁力传动结构,实现全程密闭运行,将有机溶剂挥发量降低70%以上,既大幅减少萃取剂的无意义损耗,也有效控制车间内VOCs浓度,完全符合食品级生产的GMP规范与清洁生产环保要求。动态工况自适应控制系统
设备搭载变频调控模块,可根据柠檬酸料液的浓度、黏度、杂质占比实时动态调整转速与两相流比,在工况出现±15%波动时仍能稳定保持99%以上的相分离效率,即使是低浓度、高杂质的发酵原液,也能实现稳定连续生产。
三、全系列产品矩阵覆盖柠檬酸萃取全流程需求
山东联萃针对柠檬酸萃取从工艺研发到大规模量产的不同阶段需求,搭建了完整的产品体系,所有机型均针对有机酸发酵场景完成专属优化,实现小试、中试与工业生产的无缝衔接。
实验型小试设备
LC-20/50型氟材料小通量机型,通量范围1-50L/h,整机接触物料部分采用耐强腐蚀材质一体成型,体积小巧仅占0.3㎡空间,支持一键触控操作,专门适配柠檬酸萃取实验室工艺参数摸索,帮助研发人员快速完成相比、转速、萃取级数等核心条件验证,大幅缩短工艺开发周期。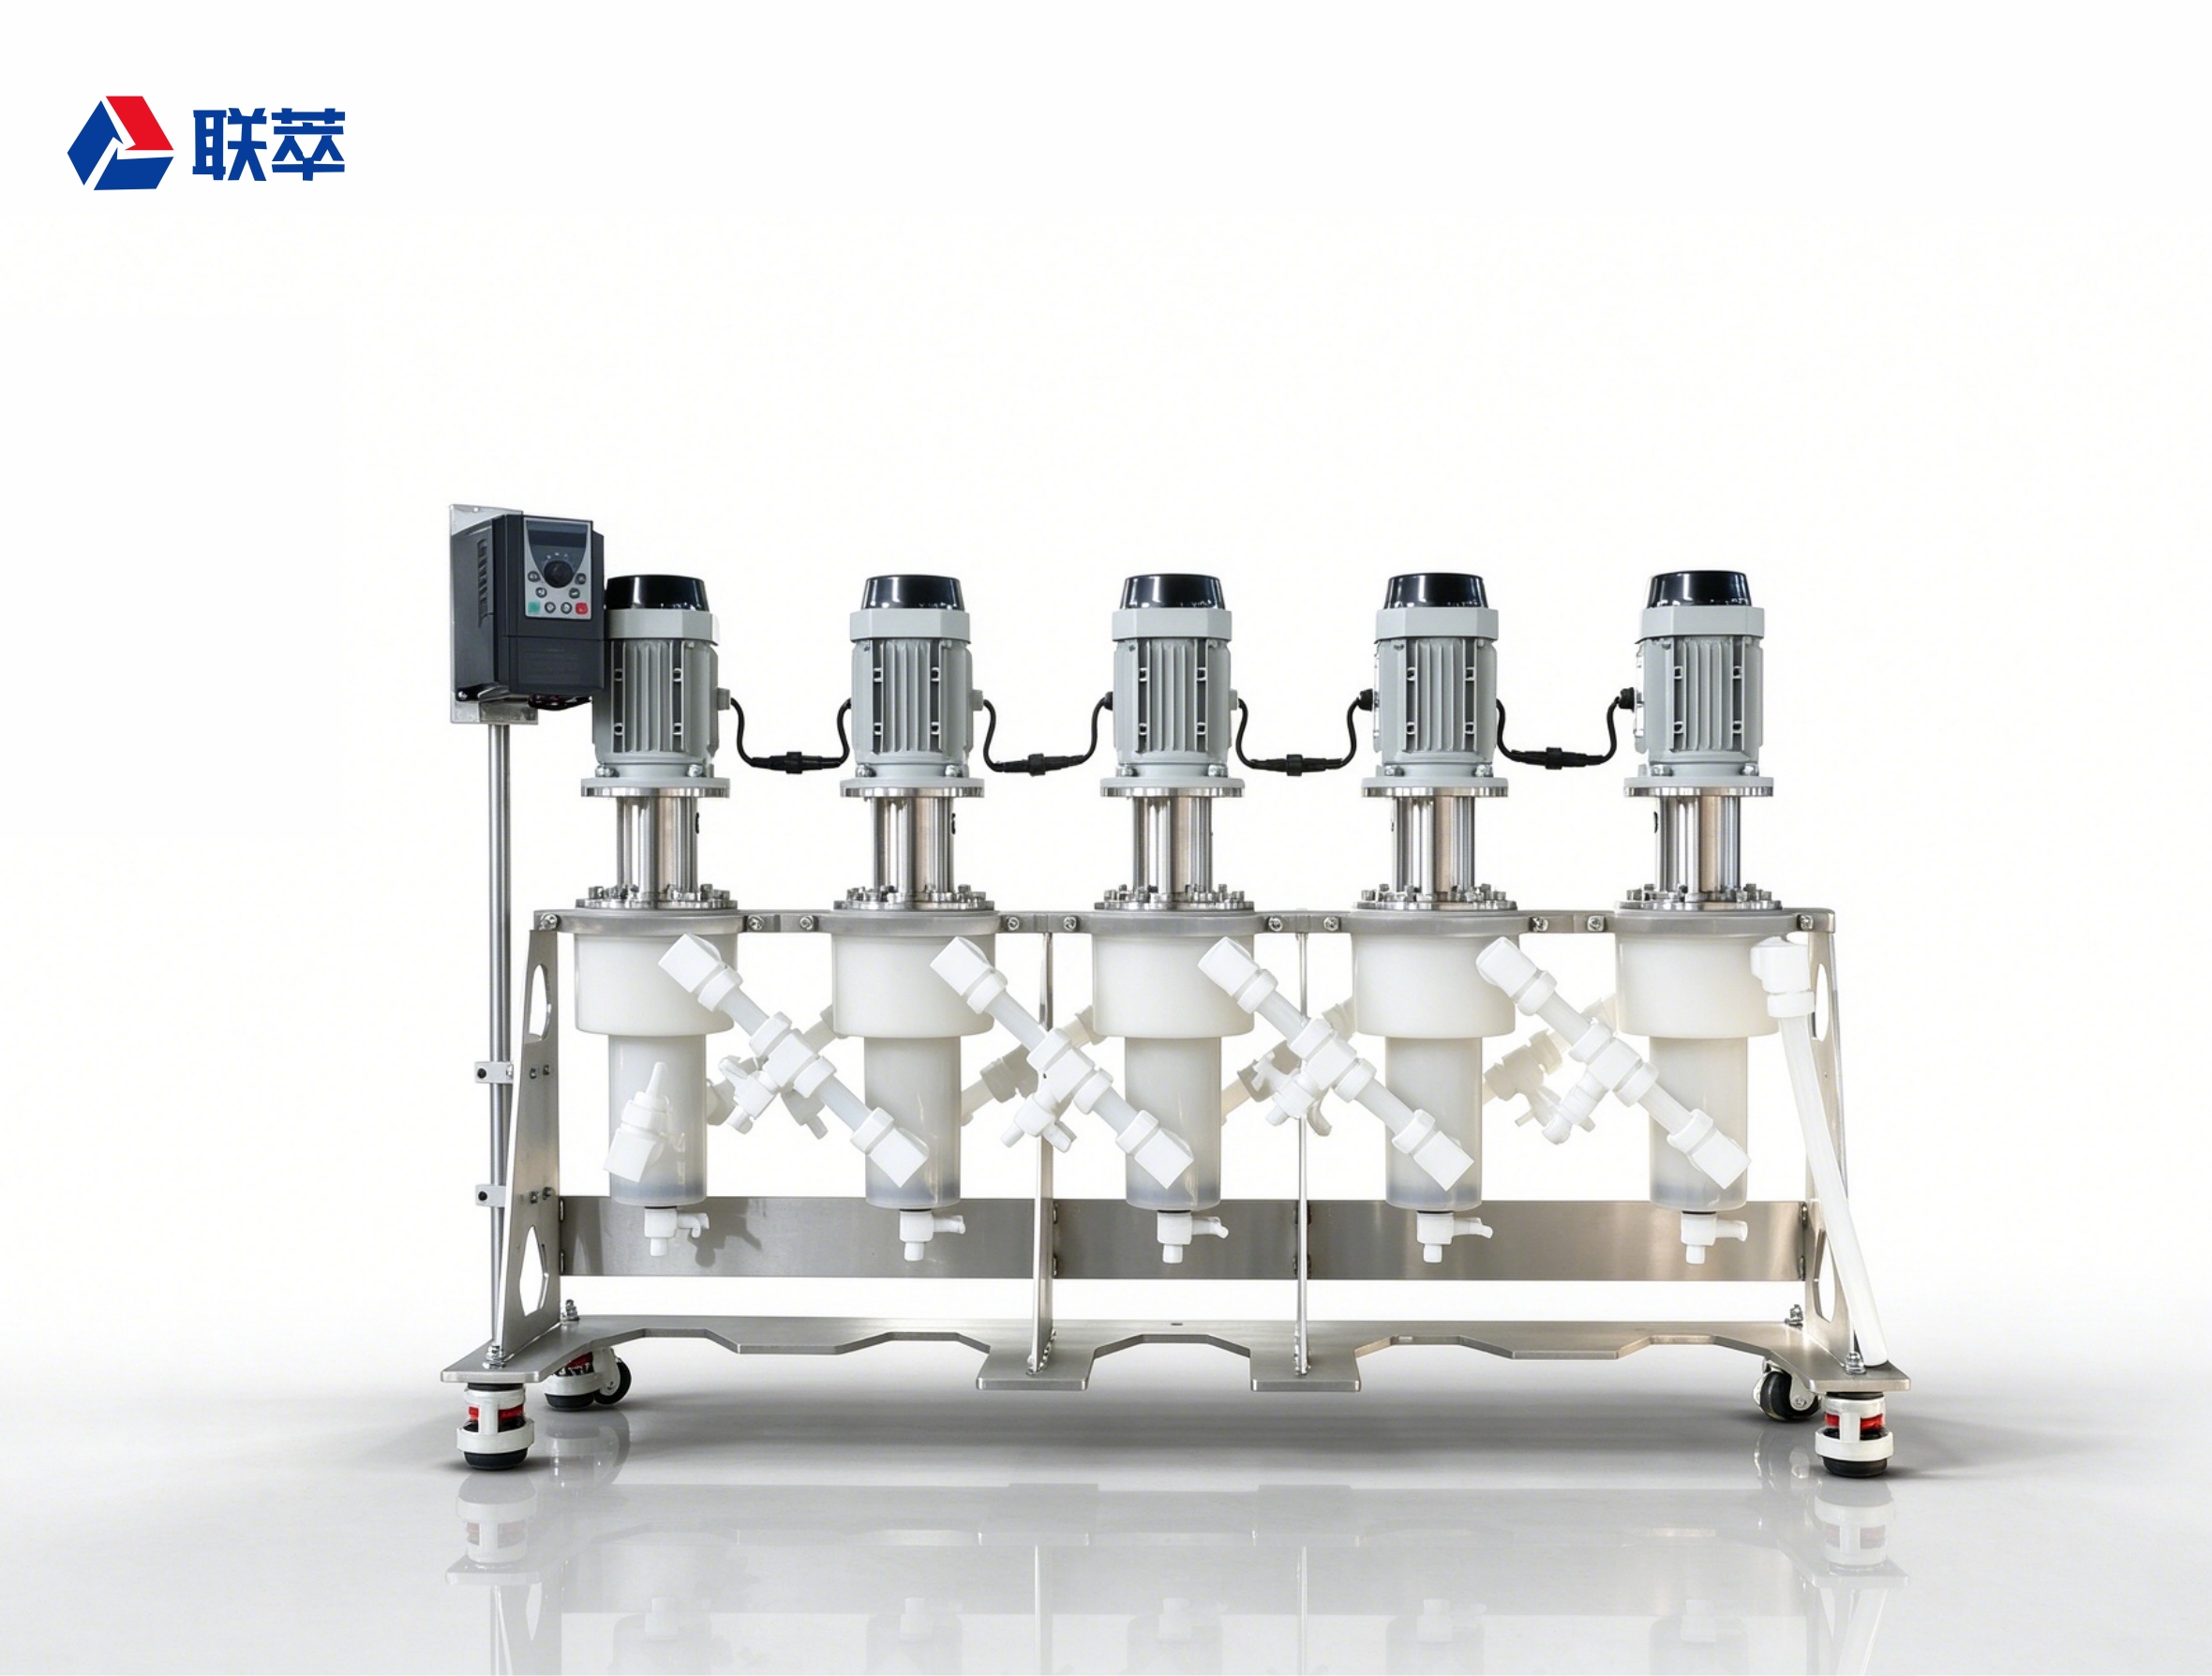
中试放大专用设备
LC-150型中试机型,通量范围50-1500L/h,采用模块化快拆结构,30分钟即可完成整机拆装清洗,全机选用耐强酸强碱特种防腐材质,可直接承接小试放大后的柠檬酸发酵料液,完成中试阶段的工艺稳定性验证,为后续工业产线设计提供精准可靠的基础数据,避免工艺放大过程中的性能衰减。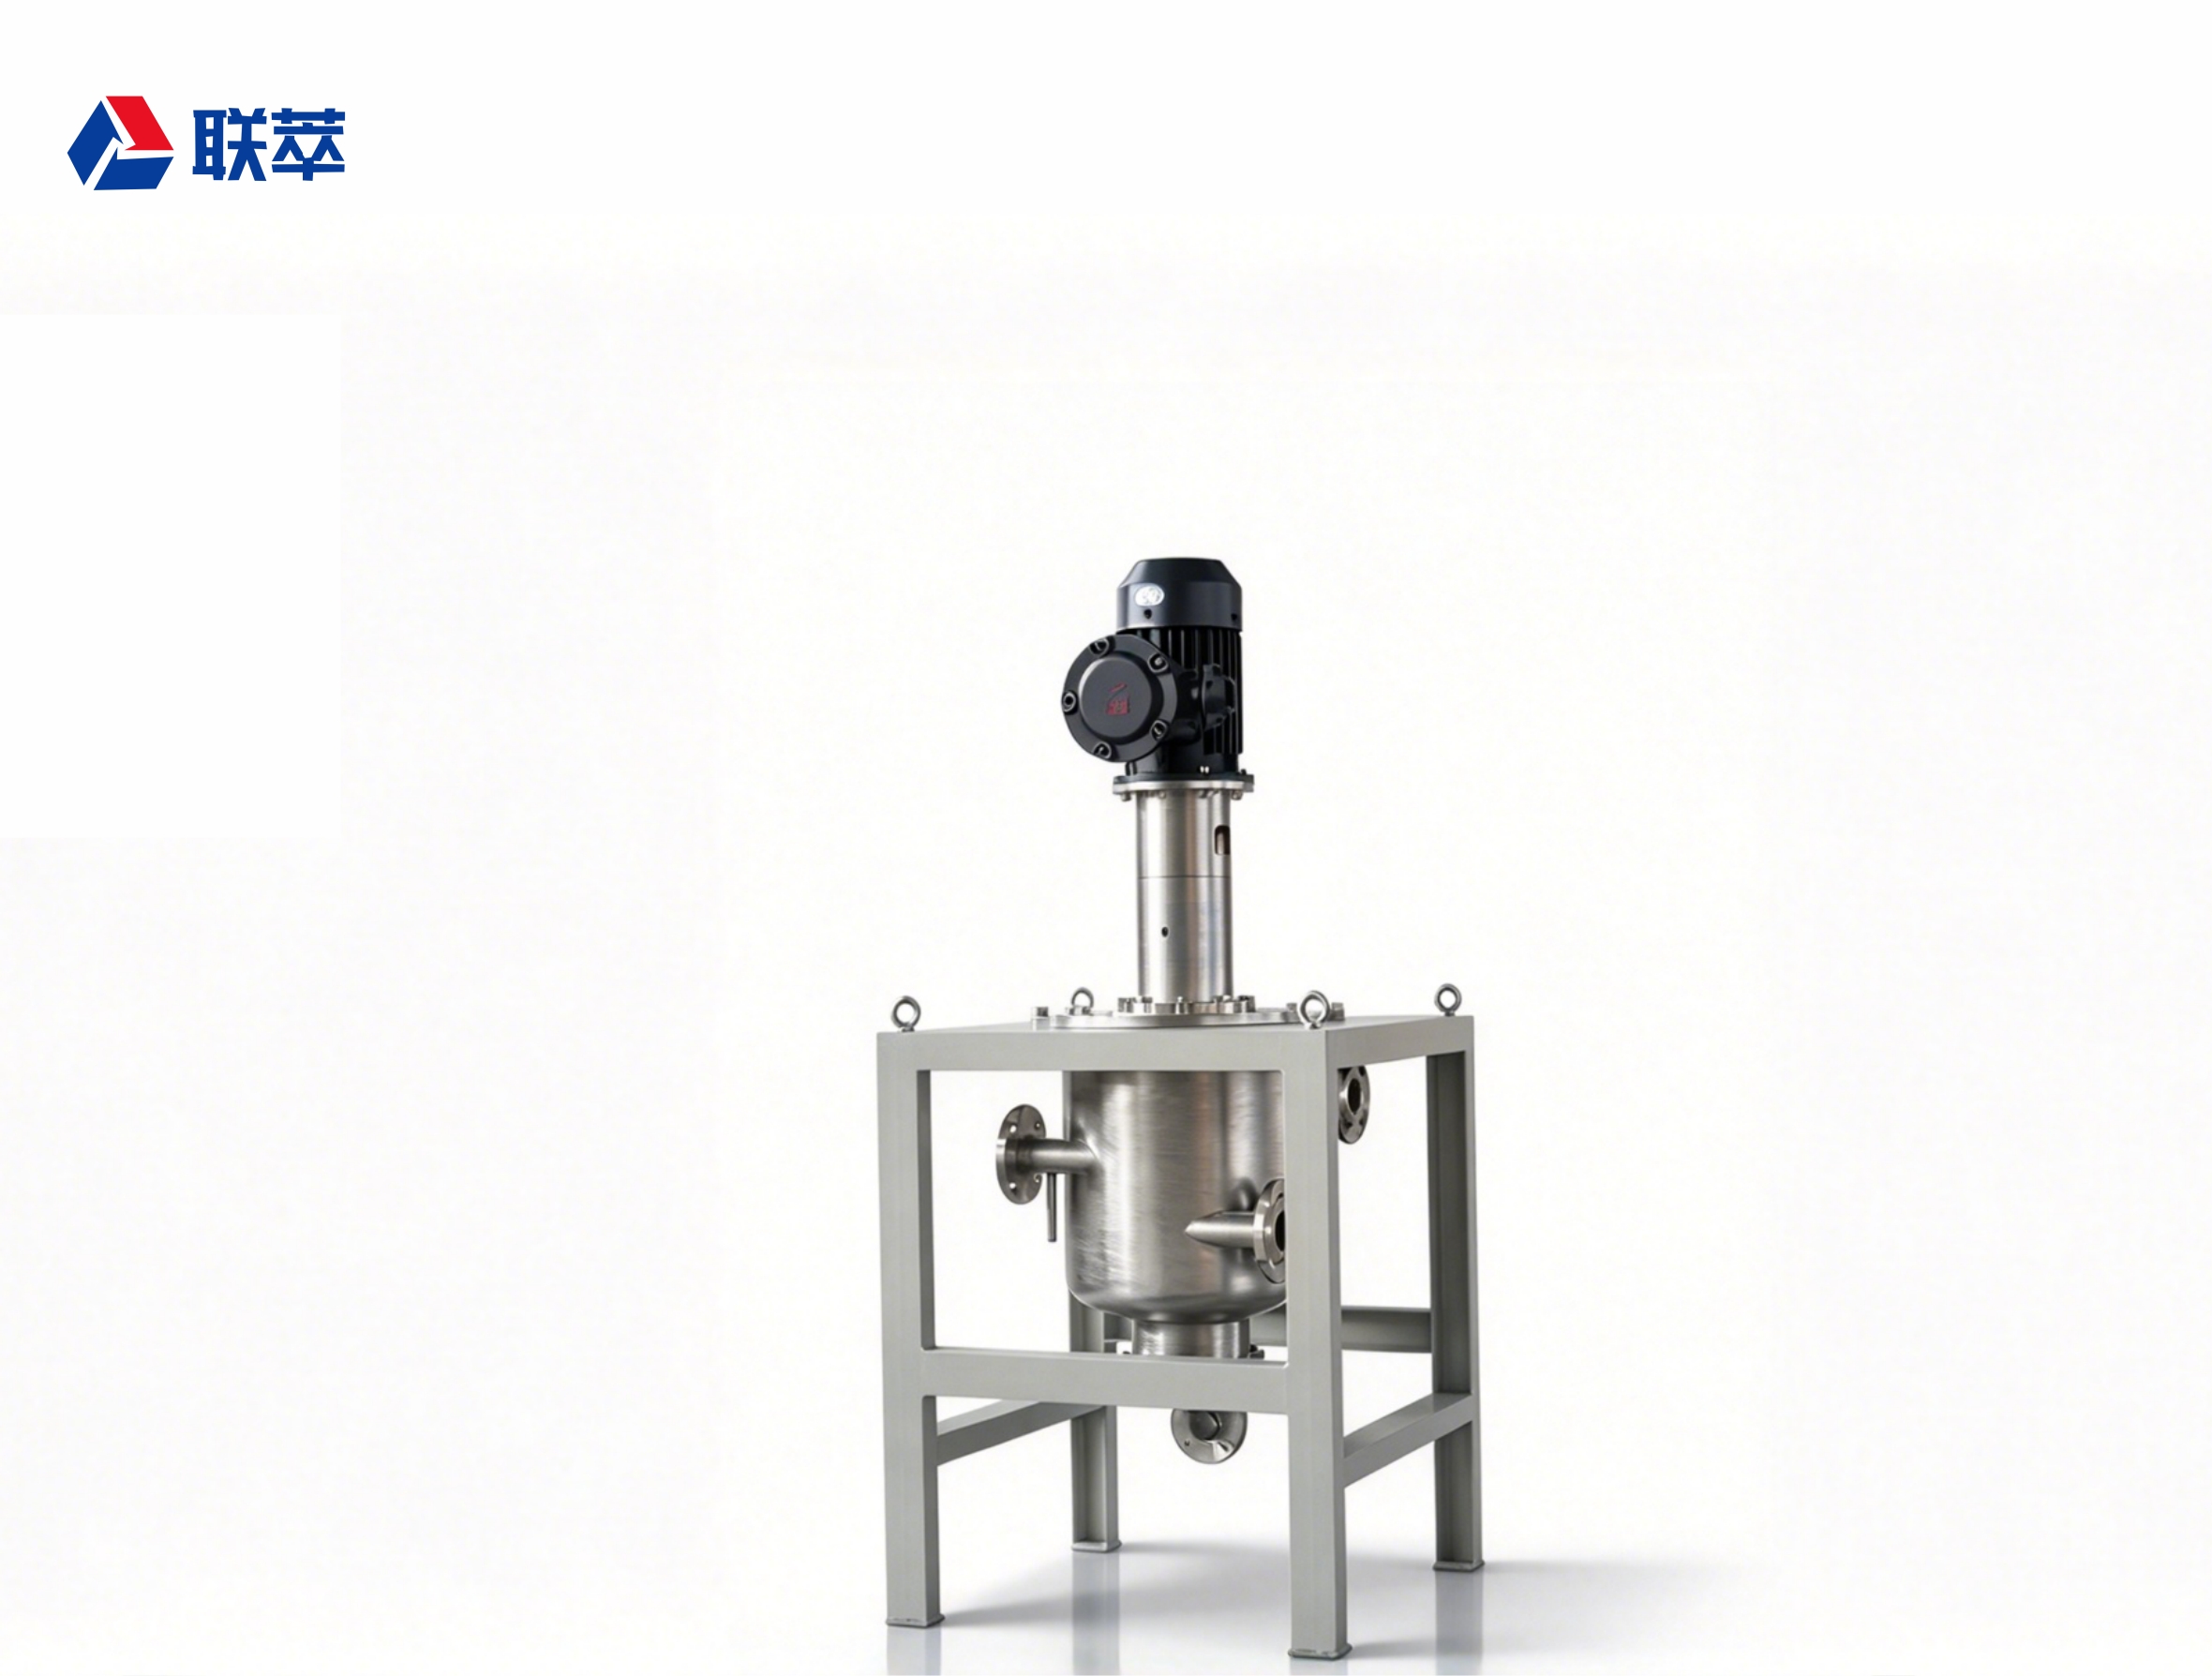
工业量产主力机型
LC-250/350型钢衬氟工业机型,通量覆盖100-3000L/h,可长期耐受柠檬酸料液中的高酸、高氯离子等强腐蚀介质,支持24小时连续稳定运行,是当前柠檬酸萃取工业生产线中应用最广泛的主力机型,单台设备即可实现相当于4-6级传统混合澄清槽的萃取效果,大幅简化产线布局。大规模量产大流量机型
LC-450/650型大流量工业级机型,采用双电机驱动设计,搭载智能温控系统,温差控制精度≤±0.5℃,分离效率较常规机型进一步提升,适配万吨级以上的大规模柠檬酸生产与回收生产线,单台设备即可支撑大流量料液的连续萃取作业,大幅减少产线所需设备台数,降低整体占地成本。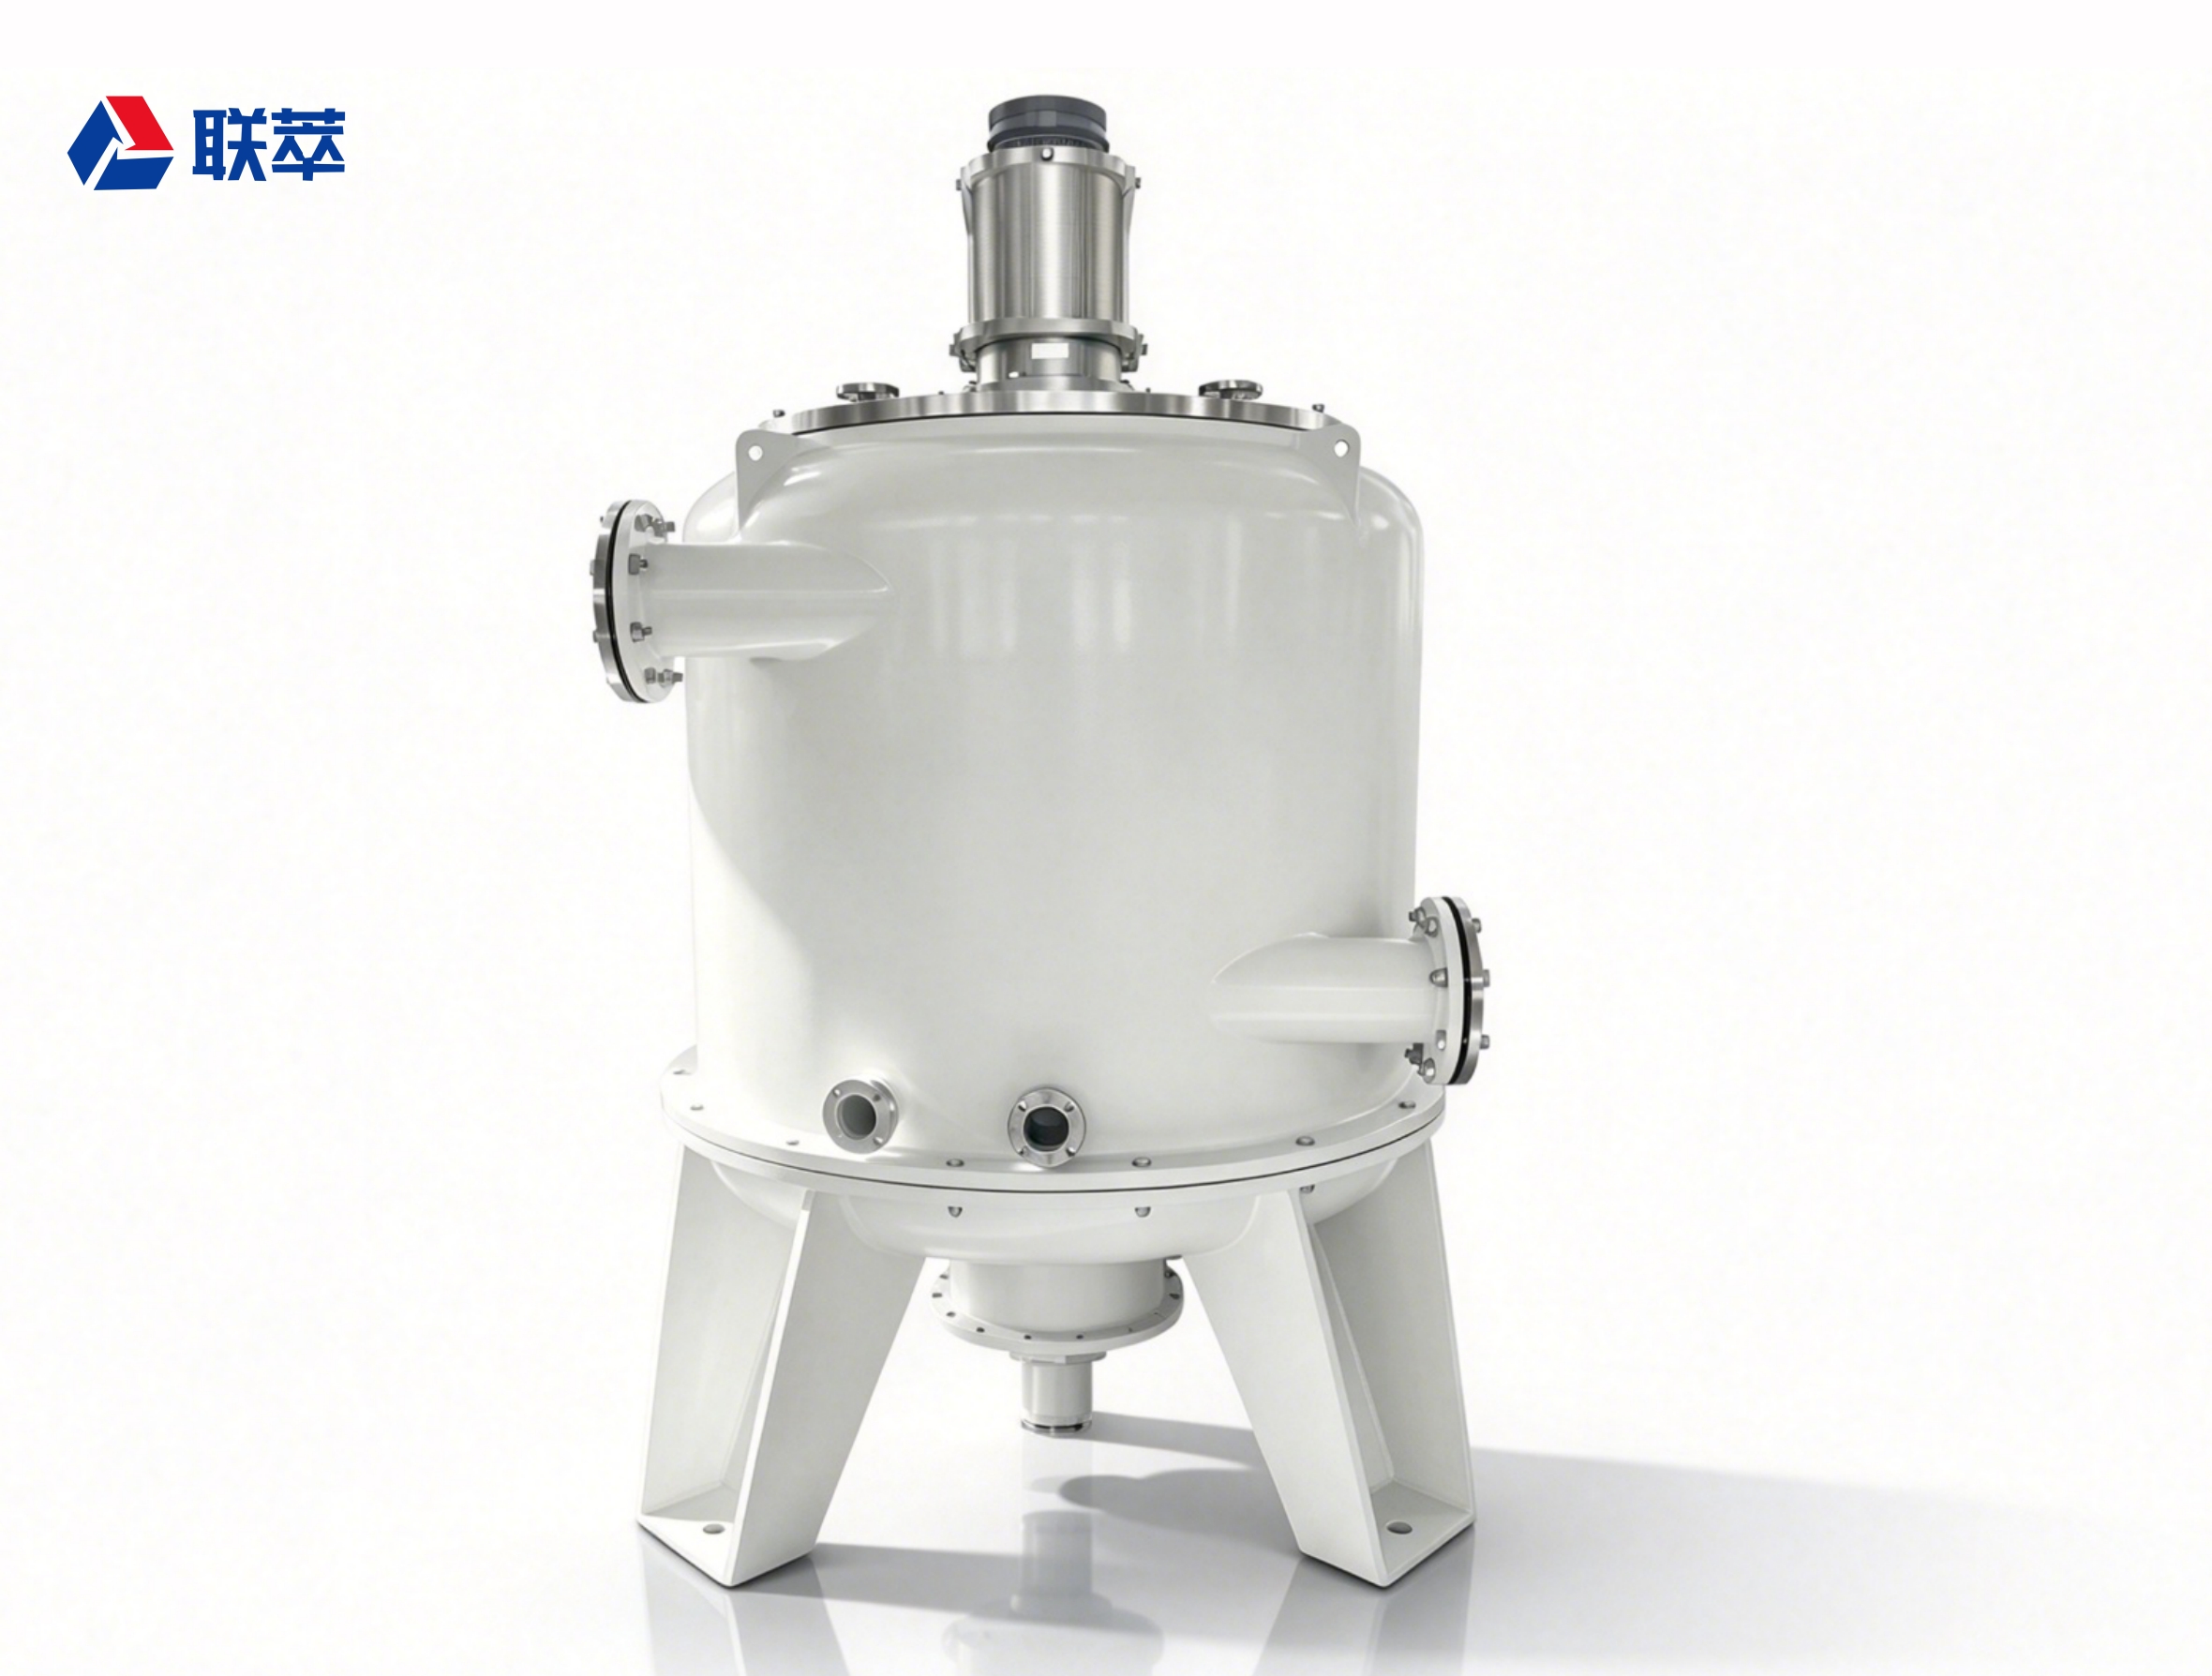
四、工业落地价值与专属服务保障
依托成熟的技术沉淀与稳定的产品性能,山东联萃离心萃取机已在多个柠檬酸生产与回收项目中完成落地应用,为企业带来显著的提质降本增效收益,同时配套完善的专属服务体系,彻底打消企业的选型顾虑。
典型工业应用收益
黑龙江某大型生物发酵企业,原有柠檬酸生产线采用传统沉淀过滤工艺,长期存在流程冗长、溶剂损耗大、产品纯度不足92%的问题,更换为山东联萃LC-250系列离心萃取机组成的四级逆流萃取系统后,单级分离时间从传统工艺的30分钟缩短至8秒,柠檬酸萃取率提升至94%,最终产品纯度达到99.5%,满足欧盟食品级出口标准,有机溶剂回收率达99.5%,年节约溶剂采购费用超200万元。
某大型食品添加剂企业万吨级柠檬酸生产线,原采用传统萃取塔,分相时间长、溶剂消耗高,替换为山东联萃LC系列多级串联离心萃取机组后,分相时间缩短至8分钟,溶剂单耗从15kg/吨降至8kg/吨,年节约溶剂成本超300万元,产品纯度从98%提升至99.8%,顺利通过国际市场的食品级认证。全链条技术服务支撑
山东联萃拥有专业的研发与技术服务团队,可为客户提供从前期工艺评估、设备选型、安装调试到后期运维优化的一站式全流程服务,针对不同企业的柠檬酸发酵料液特性定制专属萃取工艺方案,避免通用型设备与实际工况适配性不足的问题。免费试验与样机试用服务
为帮助企业在产线升级前充分验证工艺适配性、降低投资试错成本,山东联萃针对柠檬酸萃取场景推出专属免费试验与样机试用服务:企业可将柠檬酸料液样品寄送至研发中心,专业技术团队将使用专用试验设备完成全流程萃取参数摸索,免费出具完整的萃取工艺报告,明确不同工况下的柠檬酸回收率、分离纯度等核心数据,为后续产线设计提供科学依据;同时支持小试样机免费试用,让企业在采购前直观验证设备在自身实际料液上的运行效果,大幅降低技术升级的决策风险。
整体来看,柠檬酸生产萃取工艺的升级,核心是在保证高回收率与食品级产品纯度的前提下,实现低能耗、低溶剂损耗与连续稳定的绿色生产。山东联萃LC系列离心萃取机凭借针对性的超重力场分离技术、覆盖全流程的产品矩阵与完善的落地服务体系,完美适配柠檬酸萃取的各类复杂工况,不仅帮助企业解决了长期困扰的乳化分相难、回收率低、运行成本高的行业痛点,更为生物发酵领域的柠檬酸生产项目提供了一条高效、环保、经济的升级路径,推动行业向高质量绿色生产方向持续迈进。