在头孢呋辛等第二代头孢菌素类抗生素的工业化生产链条中,呋喃肟酸作为核心医药中间体,其产品纯度、萃取收率与溶剂损耗水平,直接决定了整条抗生素生产线的生产成本、产品质量合规性与市场竞争力。随着国内头孢类制剂行业的竞争不断加剧,下游制剂企业对原料药的杂质控制要求持续升级,新版GMP规范对生产过程的溶剂残留、交叉污染防控也提出了更严苛的约束,传统呋喃肟酸萃取工艺长期存在的停留时间长、乳化层堆积、溶剂损耗高、放大效应明显等痛点,已经成为制约行业提质降本的核心瓶颈。山东联萃流体技术有限公司依托自主研发的LC系列离心萃取机,针对呋喃肟酸生产的强腐蚀、易乳化、高纯度要求工况完成了全流程工艺革新,为医药中间体萃取领域提供了一套可落地、可验证、可快速放大的高效解决方案,同时面向全行业开放免费试验与样机试用服务,帮助企业零风险完成工艺升级。
一、呋喃肟酸传统萃取工艺的行业痛点与技术瓶颈
呋喃肟酸,化学名称为2-甲氧亚胺基-2-呋喃乙酸,其合成路线通常以呋喃甲醛为起始原料,经过酸性氧化、肟化反应等多步强腐蚀工序制备得到。反应完成后的合成液体系成分复杂,不仅含有目标产物呋喃肟酸,还残留大量未完全反应的原料、羟胺类副产物、30%左右的二氯甲烷有机相以及5%的氯化钠盐析剂,体系pH值通常低于1.5,部分工况下甚至低于0.5,属于典型的强腐蚀、高盐、易乳化复杂体系。长期以来,国内绝大多数头孢类原料药生产企业采用混合澄清槽、脉冲萃取塔等传统萃取设备完成呋喃肟酸的液液分离操作,在实际工业化运行中暴露出一系列难以解决的共性问题。
强酸高盐体系下设备腐蚀与维护成本居高不下 传统混合澄清槽多采用碳钢内衬玻璃钢或普通304不锈钢材质,在pH≤1.5的强酸性、高氯离子含量环境中,设备内壁、搅拌桨、输送管道等接触介质的部件极易出现点蚀、晶间腐蚀现象,平均使用寿命不足3年,每年需要投入大量人力物力进行防腐维护、部件更换,不仅大幅推高了设备全生命周期成本,腐蚀脱落的金属离子还可能进入产品体系,引入重金属杂质,影响后续头孢原料药的质量合规性。部分企业尝试采用聚四氟乙烯等全塑料材质制作萃取设备,又面临设备机械强度不足、无法适配连续化大生产的问题,长期运行易出现变形、渗漏等安全隐患。
稳定乳化层堆积严重制约生产效率 肟化反应过程中生成的羟胺类副产物是典型的表面活性物质,会在有机相与水相的分相界面富集,形成厚度可达15厘米以上的稳定乳化层。采用传统重力沉降原理的萃取设备时,体系分相时间长达4至6小时,乳化层无法自然破碎,只能依靠人工静置、添加破乳剂等方式勉强维持生产,不仅萃取工段的生产效率极低,大量乳化层的循环堆积还会直接导致两相夹带严重,水相中有机相夹带量超过5%,有机相中水相夹带量超过8%,目标产物呋喃肟酸随萃余水相大量流失,单级萃取率不足85%,企业不得不设置5至6级逆流萃取工序才能勉强达到生产要求,设备占地面积大幅增加,整体生产流程被拉长。
溶剂损耗高,环保与成本双重压力凸显 传统呋喃肟酸萃取工艺中,二氯甲烷等有机溶剂的挥发损耗占整个产品生产成本的20%以上,一方面大量有机溶剂无组织挥发不仅造成物料浪费,推高了产品的单位生产成本,还会导致车间内VOCs浓度超标,给企业带来环保合规风险;另一方面,大量随萃余水相流失的有机溶剂与溶解在废水中的呋喃肟酸残液,会大幅提升后续废水处理的负荷,危废产出量显著增加,进一步压缩企业的利润空间。据行业公开数据统计,采用传统萃取工艺生产每吨呋喃肟酸,溶剂相关综合成本超过8000元,这一成本占比在近年来原料药价格持续下行的市场环境下,已经成为企业难以承受的负担。
工艺放大效应明显,小试成果难以落地量产 不少医药企业在实验室小试阶段通过优化萃取剂配比、调整操作参数,能够获得较高的呋喃肟酸收率,但将工艺放大到工业化规模时,传统萃取设备的传质效率会随设备尺寸增大出现断崖式下降,小试阶段验证的最优工艺参数完全无法适配大生产工况,最终导致实际量产的产品收率、纯度远低于实验室预期,大量前期工艺研发投入无法转化为实际产能,严重拖慢新产品的上市进度。

二、山东联萃LC系列离心萃取机的技术突破与工艺革新
针对呋喃肟酸传统萃取工艺的四大行业痛点,山东联萃流体技术有限公司依托多年在液液分离领域的技术积累,通过超重力场强化传质原理、模块化耐腐蚀结构设计、智能防乳化系统等多项核心技术创新,针对性攻克了呋喃肟酸萃取过程中的一系列技术瓶颈,重新定义了医药中间体领域的高效萃取工艺标准。
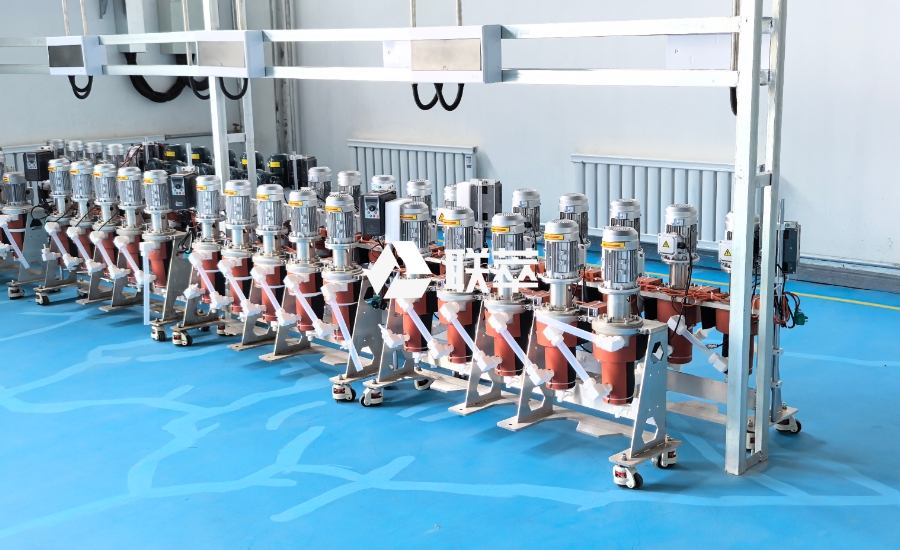
全系列模块化结构,精准覆盖从小试到量产的全场景需求 山东联萃为呋喃肟酸萃取场景打造了覆盖全通量段的LC系列离心萃取机产品矩阵,不同机型之间的核心结构参数保持线性缩放关系,从实验室研发阶段到工业化量产阶段完全规避了传统工艺中普遍存在的放大效应问题。实验室级LC-20、LC-50机型采用316L不锈钢加氟材料复合涂层的接触介质部件设计,可耐受pH值低至0.5的极端强酸环境,配备微流控精准进料系统,可实现0.1至10L/h的小通量实验操作,单级萃取率即可达到92%以上,企业仅需短短几天时间就能完成萃取剂配方筛选、操作参数优化等研发工作,大幅缩短工艺开发周期。工业级LC-450、LC-650机型可支持3000至30000L/h的大处理量需求,设备内部集成三级阶梯式转鼓结构,通过1500至3000rpm的转速梯度控制,在设备内部依次完成“预混合-强传质-快速分相”三段式操作,体系分相时间被缩短至8秒以内,从根本上打破了传统重力沉降设备的效率上限。
智能防乳化系统,彻底破解稳定乳化层堆积行业难题 山东联萃LC系列离心萃取机搭载的智能防乳化系统,从工艺控制与设备结构两个维度同步发力,彻底解决了呋喃肟酸体系中羟胺类副产物引发的乳化层堆积痛点。设备通过变频电机与可调堰板的协同控制,可实现1:200至200:1的超宽域液液比调节,企业可以根据实时进料的物料成分变化动态调整两相进料比例,从源头避免过量表面活性物质在分相界面富集,消除乳化层生成的基础条件。同时设备内置激光浊度传感器,可实时在线监测分相界面的清晰度,当检测到体系浊度超过50NTU时,会自动启动反向冲洗程序,及时清理转鼓内部可能堆积的微量乳化杂质,避免乳化层逐步累积影响设备运行效率。国内某大型头孢原料药生产企业采用LC-650五级串联工艺,在pH=1.2的强酸性条件下处理含8%呋喃肟酸的合成液,实际运行数据显示,体系中乳化层厚度从传统工艺的15厘米大幅降至0.8厘米,分相效率整体提升94%,彻底摆脱了过去依赖人工破乳的被动生产局面。
全封闭循环体系,大幅降低溶剂损耗与运行能耗 针对呋喃肟酸萃取过程中二氯甲烷等有机溶剂易挥发的问题,山东联萃LC系列离心萃取机集成了气密性旋转接头与溶剂回收冷阱结构,整套设备的有机相挥发损失率被控制在0.3%以内,远低于传统萃取设备5%以上的损耗水平。同时设备创新性采用双通道结构设计,可以在同一台设备内同步完成负载呋喃肟酸的二氯甲烷有机相与10%氢氧化钠水溶液的反萃取操作,溶剂再生率高达98.7%,再生后的萃取剂可以直接返回前端萃取工序循环使用,无需额外设置复杂的溶剂精馏回收系统。从实际运行能耗数据来看,采用山东联萃LC系列离心萃取机后,生产每吨呋喃肟酸的电耗从传统工艺的85kWh降至28kWh,溶剂综合成本降低62%,按照年产300吨呋喃肟酸的生产规模计算,每年仅溶剂与能耗两项就可为企业节省数百万元的生产成本。
全生命周期合规设计,完全满足医药行业GMP生产要求 山东联萃LC系列离心萃取机从设计之初就充分考虑了医药中间体生产的合规性需求,设备通过CE认证及FDA 21 CFR Part 11电子记录规范,支持CIP/SIP在线清洗灭菌操作,完全避免了不同批次产品之间的交叉污染风险,接触介质的部件无卫生死角,可随时通过药监部门的GMP现场核查。设备配套的物联网控制系统可实时记录运行过程中的转速、流量、温度、浊度等全部关键工艺参数,自动生成可追溯的电子生产记录,完全满足医药行业对生产过程全流程溯源的监管要求。

三、全流程免费试验与样机试用服务,零风险助力企业工艺升级
为了让更多呋喃肟酸生产企业能够零门槛体验高效离心萃取工艺的技术价值,山东联萃流体技术有限公司面向全行业开放免费试验与样机试用服务,企业无需承担任何前期风险,就可以直观验证新工艺在自身实际物料工况下的运行效果。
免费物料分析与小试验证服务 企业仅需将呋喃肟酸合成液样品寄送山东联萃技术中心,专业技术团队将免费完成物料成分分析、密度差与粘度测试等基础物性检测,针对性选用适配的LC系列试验机型开展全流程萃取试验,为企业出具包含萃取率、分相时间、溶剂损耗、杂质去除率等核心数据的完整试验报告,直观呈现新工艺能够为企业带来的实际提升效果,所有试验过程全部免费,不向企业收取任何试验费用。
中试级样机免费上门试用 对于有中试验证需求的企业,山东联萃可提供LC-250等中试级离心萃取机样机免费上门试用服务,技术工程师全程到场指导安装调试,在企业的实际生产工况下连续运行验证工艺稳定性,帮助企业获取最贴近真实大生产的运行数据,彻底打消企业对新工艺落地效果的顾虑。试用过程中企业无需承担设备采购成本,也无需担心工艺放大失败的损失,真正实现零风险完成工艺升级验证。
定制化全流程工艺开发服务 在试验与样机试用完成后,山东联萃技术团队还可以根据企业的实际产能规模、物料特性、现场布局条件,量身定制从原料预处理、多级逆流萃取、反萃到溶剂回收的完整工艺流程方案,为企业提供从工艺设计、设备制造、安装调试到人员培训的全链条技术支持,确保项目落地后即可实现稳定达标运行。同时设备支持模块化组合升级,后续企业产能扩产时无需更换主机设备,仅通过增加串联级数即可轻松提升处理能力,避免企业重复投入。
四、工业化落地案例与长期综合价值
国内某年产能300吨呋喃肟酸的大型医药中间体生产企业,此前一直采用传统混合澄清槽萃取工艺,长期面临乳化严重、溶剂损耗高、产品纯度难以稳定达到99.5%的行业高端要求的问题。在与山东联萃合作后,企业先通过免费小试验证了工艺可行性,随后引入LC-650五级串联离心萃取机组替代原有传统萃取设备,投产后生产线的呋喃肟酸总萃取率稳定达到99%以上,产品纯度直接提升至99.6%,完全满足高端头孢原料药的生产要求,溶剂损耗较之前降低60%以上,每年直接节省溶剂采购与废水处理成本超过400万元,设备投资回收期仅14个月。同时新生产线的占地面积仅为原有混合澄清槽工序的1/5,大幅节省了车间空间,为后续产能扩容预留了充足余量。
从行业长期发展的角度来看,呋喃肟酸萃取分离选用山东联萃LC系列离心萃取机,不仅是单一生产设备的更新换代,更是医药中间体萃取工艺从高能耗、高损耗、低效率向绿色化、连续化、智能化升级的典型实践。通过免费试验与样机试用的低门槛合作模式,山东联萃正在帮助越来越多的头孢类医药生产企业突破传统工艺的技术瓶颈,在日益激烈的市场竞争中凭借更低的生产成本、更高的产品质量建立差异化竞争优势,共同推动国内头孢菌素类抗生素产业的整体技术升级。