在我国绿色农药产业快速发展的大背景下,有机膦类除草剂、阻燃剂、医药中间体的市场需求持续增长,膦酸酯作为草铵膦等核心农药原药的关键中间体,是精细化工领域重要的分支品类。膦酸酯合成工段在完成酯化、缩合、水解、结晶工序后,会产生大量结晶母液。这类母液中仍含有大量未析出的膦酸酯有效组分、残留原料、副产物、高浓度无机盐以及极性杂质。如果直接将母液送入废水站处理,不仅会造成大量目标膦酸酯物料白白流失,降低产品总收率,还会带来极高 COD、高盐废水处理压力,危废处置成本居高不下,严重制约企业的经济效益与绿色生产达标。
当前国内膦酸酯母液资源化回收,大量企业仍然沿用传统反应釜间歇萃取、混合澄清槽重力沉降工艺。但膦酸酯母液物性复杂,料液粘度偏高、含盐量大,体系内含有大量表面活性类副产物,在萃取混合之后极易形成稳定乳化层;两相密度差偏小,依靠重力沉降分层速度慢、夹带严重,母液中膦酸酯回收效率不稳定,溶剂损耗高,人工操作强度大,很难实现连续化、自动化闭环生产。随着环保法规趋严、化工行业节能降本改造需求提升,母液资源化回收不再是可选的增值项目,而是化工企业降本增效、满足排污许可的刚性需求。
针对膦酸酯母液萃取回收过程中乳化严重、分相困难、回收率偏低、批次波动大等行业痛点,山东联萃流体技术依托多年农药、精细化工母液资源化项目落地经验,自主研发 LC 系列离心萃取机,专门适配膦酸酯母液萃取、洗涤、反萃整套回收工艺。设备依靠超重力场强化液液传质与强制破乳,几十秒内完成混合传质与两相分离,多级逆流串联,高效从膦酸酯结晶母液中回收目标产物,实现萃取剂循环回用,大幅度提升膦酸酯总收率,降低废水 COD 与危废产生量。山东联萃提供免费小试试验、现场样机试用服务,客户可寄送现场母液样品开展工艺验证,或者将中试设备部署到生产现场连续试运行,提前验证萃取回收效果,规避设备投资风险,是膦酸酯母液资源化回收工段技改、新建产线的优选装备。
一、膦酸酯类母液的物料特性与传统回收设备痛点
1.1 膦酸酯母液的组分特点与回收目标
膦酸酯母液主要来源于草铵膦中间体结晶母液、亚磷酸酯酯化反应母液、烷基膦酸酯合成后结晶滤液。母液属于高盐、高有机物的复杂水相料液,组分包含:未结晶析出的膦酸酯目标产物、未完全反应的烷基亚磷酸酯原料、氯化铵 / 氯化钠等无机盐、有色聚合物副产物、醇类溶剂以及各类极性小分子杂质。
母液萃取回收整套工艺,通常分为萃取段、洗涤段、反萃段。在萃取段,选用适配的萃取剂将水相母液中的膦酸酯选择性萃取进入有机相;洗涤段去除有机相夹带的盐类与水溶性杂质;反萃段将膦酸酯从负载有机相重新转移至水相,得到富集后的膦酸酯溶液,返回合成或结晶工序;反萃后的萃取剂再生,循环回到萃取工段重复使用,形成物料闭环。
这套工艺的核心难点在于母液体系本身:母液粘度大、含盐量高,两相界面张力低,萃取混合之后极易形成稳定乳化层;有机相与水相密度差很小,重力沉降很难实现彻底分相,极易发生水相夹带有机相、有机相夹带盐水的现象,直接拉低膦酸酯回收率,增加溶剂损耗。
1.2 传统釜式、混合澄清槽回收工艺的行业痛点
(1)乳化难以破除,分层周期长,回收率波动大
传统间歇釜式萃取,将膦酸酯母液与萃取剂投入反应釜搅拌混合,之后停机静置等待重力分层。一旦形成乳化层,乳化层厚度可达数厘米,静置分层往往需要数小时;部分工况乳化层长时间无法破乳,乳化层只能作为危废处置,直接造成膦酸酯产物损失。同时母液组分随生产批次波动,含盐量、杂质含量变化,乳化程度随之改变,每一批次的萃取回收率差异明显,工艺稳定性差,很难稳定控制母液中膦酸酯回收效率。
(2)间歇操作,人工成本高,难以规模化连续回收
釜式萃取属于批次操作,每一批次都需要进料、搅拌、静置分层、排相、清洗釜体,操作人员需要持续观察界面,人工干预多。母液产生是连续的,间歇釜只能分批处理,母液需要大容量储罐暂存,占用大量厂房空间;储罐长时间存放母液还会发生副反应、色素加深,增加后续回收难度。如果扩产,只能不断新增反应釜,项目投资大,自动化改造难度高。
混合澄清槽可以实现连续萃取,但设备占地面积巨大,槽内持液量高,物料停留时间长达十几分钟;体系返混严重,多级逆流萃取效率下降;槽底容易沉积盐类固体杂质,需要定期停机清槽,维护工作量大,同样无法解决膦酸酯母液乳化难题。
萃取塔也有部分企业尝试应用,但膦酸酯母液含有微量盐类固体颗粒,容易堵塞塔内填料;出现乳化工况时,萃取塔会出现液泛,无法稳定运行,操作弹性小,对物料波动适应性差。
(3)两相夹带严重,溶剂损耗高,环保压力突出
重力沉降无法实现两相彻底分离,萃余水相夹带萃取剂与少量膦酸酯,直接提升废水 COD,增加污水处理站药剂、能耗、污泥处置成本;负载有机相夹带大量无机盐杂质,带入反萃工段,造成反萃液盐含量超标,影响回收膦酸酯的品质。同时釜式与混合澄清槽设备敞开度高,萃取剂挥发损耗大,车间 VOCs 浓度偏高,防爆、废气治理投入增加,危废产出量大。
(4)工艺放大风险高,前期验证成本昂贵
传统设备选型阶段,企业很难在采购前完成真实物料的连续验证。很多设备厂商直接售卖硬件,不提供物料试验;企业直接采购设备进场后,遇到乳化、回收率不达标的问题,技改整改难度极大,投资损失严重。
综上所述,传统液液分离设备在膦酸酯母液回收场景下,乳化、夹带、回收率不稳、环保成本高几大痛点叠加,已经难以满足精细化工企业母液资源化闭环生产需求,行业急需高效连续液液分离装备,实现膦酸酯母液稳定萃取回收。
二、山东联萃 LC 离心萃取机工作原理,适配膦酸酯母液萃取回收
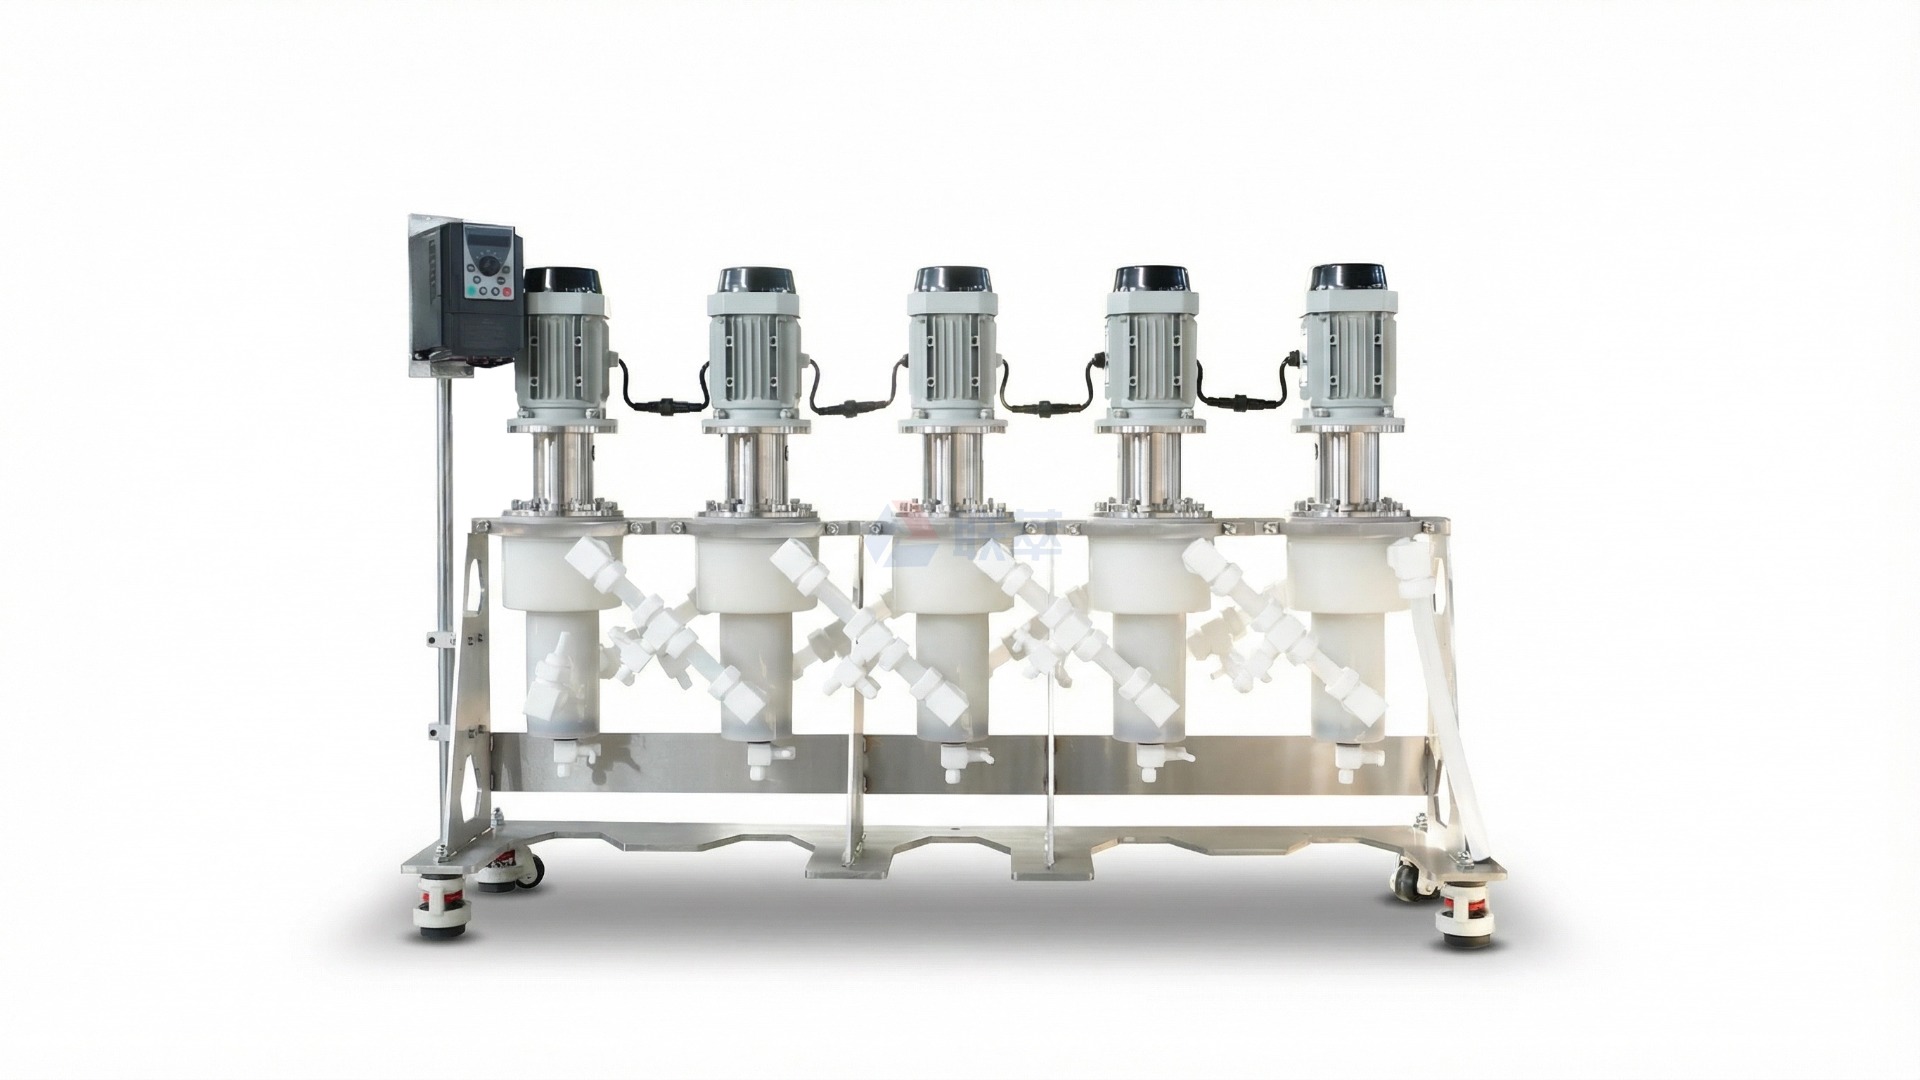
离心萃取机是基于超重力场原理的液 - 液两相连续分离设备,核心部件为高速旋转转鼓。膦酸酯母液(水相料液)与萃取剂有机相,按照设定相比连续进入设备内部,先进入混合腔,在可控剪切作用下充分混合,完成膦酸酯从水相到有机相的传质;混合后的混合液进入高速旋转的转鼓,强大离心力场替代重力沉降,密度不同的两相快速发生相分离,重相与轻相分别从设备两个出口连续排出,单台设备几十秒内一次性完成混合传质 + 两相分离全过程。
单台 LC 离心萃取机可完成一级萃取、洗涤或者反萃;多台设备串联搭建多级逆流工艺,完整覆盖膦酸酯母液回收的萃取段、洗涤段、反萃段。母液水相逐级向前流动,萃取剂逆向流动,依靠浓度梯度,以最少萃取剂消耗实现膦酸酯高效富集回收。针对膦酸酯母液高盐、易乳化、带有微量固体杂质的工况,山东联萃 LC 系列离心萃取机做专项结构优化:
超强强制破乳能力:高速转鼓产生强大离心力,可快速打散膦酸酯母液体系形成的稳定乳化层,大幅降低两相夹带,乳化层控制在极薄水平,解决该体系最核心的乳化难题;
物料停留时间短:物料在设备内部停留仅几十秒,减少膦酸酯、萃取剂长时间接触水相、盐相,降低水解、降解风险,保障产物品质;
防腐材质可定制:过流部件可选 316L 不锈钢、衬 PTFE、哈氏合金等材质,适配高盐、酸性 / 碱性母液体系,耐受各类有机溶剂腐蚀,满足精细化工车间防爆要求;
操作弹性宽:可灵活调节两相相比、转速、堰板,适配母液组分波动带来的物性变化,工艺参数稳定可控;
整机密闭连续运行:全密闭结构,萃取剂挥发量显著降低,车间 VOCs 大幅减少,安全生产条件改善;设备持液量远低于反应釜、混合澄清槽,生产安全风险更低;
占地面积小:同等处理量条件下,设备占地仅为反应釜组、混合澄清槽的 1/3~1/5,方便在原有厂房内技改加装,无需大规模土建改造。
三、山东联萃离心萃取机用于膦酸酯母液萃取回收核心优势
3.1 高效破乳,降低两相夹带,显著提升膦酸酯回收率
膦酸酯母液回收最大瓶颈就是乳化与两相夹带问题。传统重力分层很难破除稳定乳状液,有机相、水相相互夹带,膦酸酯随萃余水相流失,萃取剂损耗严重。联萃 LC 离心萃取机依靠超重力强制分相,有效打散乳化结构,两相分离界面清晰,大幅降低有机相夹带盐水、水相夹带膦酸酯与萃取剂的情况。
国内多条膦酸酯母液回收工业化项目数据显示,采用多级联萃离心萃取机组进行母液萃取回收,膦酸酯总回收率提升 3%~8%;萃余水相有机夹带显著下降,废水 COD 大幅降低,危废产出量减少,直接提升原料利用率,降低危废处置成本。经过洗涤段净化后的负载有机相,盐杂质脱除更彻底,反萃得到的膦酸酯富集液纯度更高,直接回到生产结晶工序,产品批次一致性明显改善。
3.2 连续化自动化运行,减少人工投入,适配母液连续产出
釜式萃取依靠人工批次操作,劳动强度大,人为因素造成回收率波动。联萃离心萃取机组系统连续进料、连续出料,配套流量计、在线 pH 监测、在线密度检测,接入 PLC/DCS 自动化控制系统之后,无需操作人员持续值守观察分层界面,大幅减少人力成本。
技改项目无需一次性全部替换原有装置,可采用联萃多级离心萃取机组单独搭建母液回收工段,原有合成、结晶产线保留,技改落地周期短。设备处理量覆盖从小试几十升每小时,到工业化几十立方每小时,产线扩产只需要增加机组,产能规划弹性强。
3.3 萃取剂循环复用,降耗减废,降低环保治理压力
多级逆流萃取 - 洗涤 - 反萃整套工艺搭配联萃离心萃取机组,萃取剂利用效率大幅提升,相比传统间歇萃取,萃取剂消耗量可节约 25%~40%。密闭运行模式下,有机溶剂挥发损耗明显下降,减少萃取剂采购成本,车间废气治理负荷降低。
萃余水相中膦酸酯、有机物含量下降,废水 COD、总盐负荷降低,污水站处理药剂、能耗、污泥处置成本同步下降,帮助农药、精细化工企业满足环保排放指标,减少排污压力,实现母液资源化闭环,变废为宝。
3.4 全谱系设备覆盖小试、中试、工业化,免费试验,样机试用
山东联萃流体技术拥有完整 LC 离心萃取产品谱系,全链条覆盖研发小试、工艺中试、工业化量产:
LC-20、LC-50:实验室小试机型,研发单位、工厂工艺研发阶段使用,少量母液样品即可完成萃取回收试验,摸索 pH、相比、萃取级数、反萃条件等关键工艺参数;
LC-80、LC-150:中试机型,适合车间中试验证,模拟连续生产工况,获取工艺放大数据;
LC-250、LC-350、LC-550、LC-650:工业化大型机组,用于万吨级膦酸酯生产线配套母液连续萃取回收。
免费试验,样机试用是山东联萃核心服务优势。企业客户可以寄送膦酸酯母液样品到联萃试验中心,开展免费液液萃取小试,测试破乳效果、膦酸酯萃取回收率、两相夹带情况,出具完整试验报告与工艺方案;对于有中试验证需求的厂家,山东联萃可提供现场样机试用服务,把中试设备部署到客户厂区,使用客户真实生产母液连续试运行,现场验证整套萃取回收工艺稳定性。客户在设备采购之前充分验证工艺可行性,规避设备投资风险。
很多化工设备供应商只销售硬件,不做物料试验,膦酸酯母液不同厂家合成路线不同,母液含盐量、杂质、乳化特性差异巨大,设备进场之后达不到预期回收效果,造成巨大损失。山东联萃坚持先试验、后方案、再设备的服务逻辑,依托大量农药中间体、有机膦母液回收项目积累工艺数据库,不只销售离心萃取硬件,同时提供整套工艺解决方案,包含工艺参数调试、管路配套、自控方案、安装指导、人员培训一站式服务。
3.5 运维简单,适配化工防爆工况,长期稳定运行
LC 离心萃取机转动部件少,结构稳定,前置配置精密过滤装置,去除母液内微量固体悬浮物,避免转鼓堵塞,日常维护工作量低。设备整机可按照化工防爆标准设计,电机、电气元件满足精细化工车间防爆等级要求,适配农药、有机膦中间体生产车间安全规范。设备内部持液量低,发生泄漏风险更小,生产安全可控。

四、膦酸酯类母液萃取回收工艺流程方案(联萃多级离心萃取机组)
膦酸酯结晶母液回收整套工艺,推荐采用萃取段→洗涤段→反萃段多级 LC 离心萃取机组串联工艺,完整流程如下:
预处理单元:膦酸酯母液先经过精密过滤器过滤,去除母液中盐类固体悬浮物,防止固体颗粒进入离心萃取机转鼓,保障设备长期稳定运行;过滤之后的母液调节 pH,进入萃取工段;
多级逆流萃取单元:多台 LC 离心萃取机串联,膦酸酯母液水相从第一级进入,依次流过各级萃取单元;新鲜萃取剂从最后一级逆流进料,两相逆向接触传质,母液中的膦酸酯被选择性萃取进入有机相;萃余水相(脱除大部分膦酸酯后的废水)从第一级排出,送入废水处理工段;负载膦酸酯的有机相从最后一级送出,进入洗涤工段;
洗涤单元:负载有机相进入 2~3 级离心萃取洗涤机组,用稀盐 / 稀酸洗涤水逆向洗涤,脱除有机相夹带的无机盐、水溶性杂质,净化负载有机相;洗涤废水可返回前端母液储罐回用;
反萃单元:净化后的负载有机相送入反萃机组,使用反萃剂将膦酸酯从有机相反萃至水相,得到高浓度膦酸酯富集液,富集液经过浓缩后返回结晶工序;反萃后的再生萃取剂,循环回到萃取工段重复使用,实现萃取剂闭环循环;
配套自控单元:母液进料泵、萃取剂进料泵、洗涤水与反萃剂进料泵,搭配流量在线调节、pH 在线监测、密度在线监测,实现两相相比稳定控制,整套母液回收工段连续自动化运行。
这套工艺方案,已经在国内多家有机膦、草铵膦中间体工厂落地应用,成功解决膦酸酯母液萃取乳化难题,稳定提升膦酸酯总收率,减少危废产出,降低综合生产成本。
五、膦酸酯母液萃取回收应用注意事项
前置过滤必不可少:膦酸酯母液含有结晶析出的微量盐类固体,必须配置前置精密过滤器预处理,固体杂质进入转鼓会造成堵塞,影响设备运行寿命;
工艺参数提前试验确认:不同厂家合成路线不同,母液含盐量、杂质组成、乳化程度存在差异,萃取剂选型、pH 窗口、相比、级数、反萃条件,必须通过小试试验确认。山东联萃免费试验服务可完成该部分验证;
材质选型匹配物料腐蚀性:膦酸酯母液多为高盐,存在酸性或碱性工况,搭配有机溶剂,优先选用衬 PTFE 或者 316L / 哈氏合金材质,防止腐蚀;
工况边界:离心萃取机只适用于液液两相体系;母液固含量过高、完全互溶体系不适用;物料易高温聚合的工况,需要控制温度,利用离心萃取机停留时间短的优势减少副反应。

六、结语
国内精细化工、农药行业已经全面进入资源化、绿色化生产转型阶段,母液资源化回收不再是锦上添花的增值项目,而是企业降本、环保合规的核心抓手。膦酸酯母液含有大量可回收的目标产物,传统釜式、混合澄清槽萃取回收长期受乳化、夹带、回收率不稳、溶剂损耗高、危废量大等痛点困扰,造成资源浪费与高昂环保成本。
山东联萃 LC 系列离心萃取机,依托超重力液液分离技术,专门针对膦酸酯母液高盐、易乳化的体系特点开发,几十秒完成两相混合与强制分相,多级逆流串联搭建萃取 - 洗涤 - 反萃整套母液回收系统,有效提升膦酸酯总回收率,萃取剂循环回用,节约溶剂消耗,降低废水 COD 与危废处置压力,设备占地小、密闭安全、自动化程度高,是膦酸酯母液资源化回收工段技改、新建产线的优选分离装备。
山东联萃流体技术深耕农药、有机膦精细化工液液分离领域,拥有丰富母液萃取回收项目案例,提供从小试试验、工艺方案设计、设备制造、现场安装调试、人员培训全流程服务。免费试验,样机试用,客户可以寄送膦酸酯母液样品开展萃取回收验证,提前评估工艺效果,降低项目投资风险。如果您有膦酸酯母液萃取回收工艺升级需求,欢迎联系山东联萃流体技术,定制专属离心萃取资源化回收解决方案。